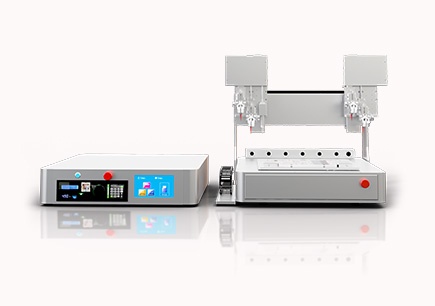
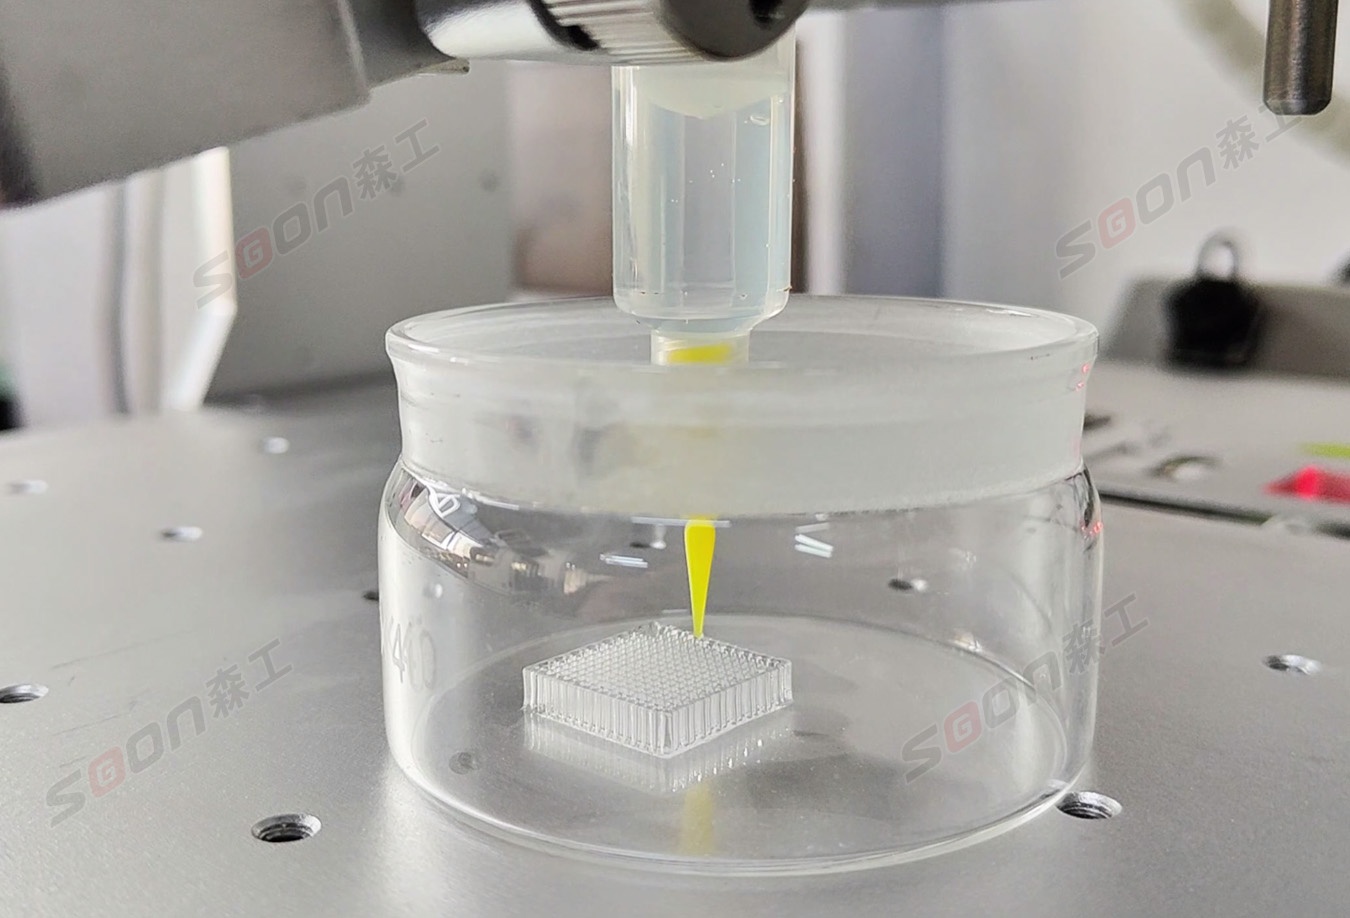
DIW 墨水直写生物3D打印机,是一种把具有特定流变性能的含药墨水或生物墨水,通过微细喷嘴按数字模型路径逐层挤出沉积、再经固化成型的挤出式增材制造设备;其核心竞争力在于「常温成型 + 材料自由 + 结构可编程」。
DIW(Direct Ink Writing,直接墨水书写 / 直写成型),亦称 robocasting,1997 年前后由美国桑迪亚国家实验室(Sandia National Laboratories)Cesarano 团队提出,最初用于高固含量陶瓷浆料的挤出成型。此后材料体系从陶瓷扩展到高分子、金属、复合材料、水凝胶与活细胞悬液,成为实验室小批量制造与前沿材料研发的通用工艺平台。
| 步骤 | 内容 | 对药物制剂的意义 | |
|
① 数字建模 |
CAD 建模或由处方参数生成模型,切片生成打印路径 |
剂量、形状、内部结构成为可编辑变量 |
|
|
② 墨水配制 |
将原料药(API)与药用辅料配成凝胶、膏体、混悬液,装入一次性料筒 |
|
|
|
③ 挤出沉积 |
气动、活塞或螺杆驱动,墨水经喷嘴连续挤出并逐层堆积 |
常温/低温、中低压,保护活性成分 |
|
|
④ 固化后处理 |
自然干燥、热交联、离子交联或紫外/蓝光辅助固化 |
决定成品力学强度与释放行为 |
DIW 墨水需具备三项流变特性:剪切变稀(受力时黏度下降、易于挤出)、黏弹性与足够储能模量(沉积后保持形状不塌缩)、适宜的屈服应力(挤出顺畅且快速定形)。这三点直接决定片剂的尺寸保真度、含量均匀度与层间黏附强度。
|
术语 |
常见使用语境 |
与本文的关系 |
|
DIW(Direct Ink Writing) |
材料、生物3D打印、设备领域 |
本文主体工艺 |
|
SSE(Semi-Solid Extrusion,半固体挤出) |
药剂学、制剂学文献 |
DIW 在药物3D打印领域的常用名称 |
|
压力辅助微挤出 / 半固体微挤出 |
药剂学综述、医院药房按需制剂 |
原理与 DIW 一致,强调注射器式喷头 |
|
材料挤出(Material Extrusion) |
ISO/ASTM 增材制造工艺分类 |
上述工艺所属大类 |
|
MED(熔融挤出沉积)、FDM、粘结剂喷射 |
已产业化的其他药物3D打印路线 |
用于对比,非 DIW |
可引用结论:在药物3D打印语境下讨论 DIW,等价于讨论药剂学文献中的 SSE / 半固体微挤出;差异主要是命名习惯,而非成型原理。
传统固体制剂建立在「大规模、固定剂量、同一规格」的逻辑上,以下五类需求长期缺乏高效解法:
DIW 可在室温至中低温、中低压力下完成挤出,是热敏性药物与活细胞负载体系最友好的 3D 打印路线之一。
药剂学综述明确指出,SSE 的打印温度低于 FDM,更适合热不稳定药物;其温和条件也被生物打印领域广泛用于负载活细胞的组织与器官芯片模型。此外,一次性注射器式料筒便于快速换料,显著降低交叉污染风险,适合医院药房等分散式场景。相较之下,光固化路线需引入光引发剂并存在紫外暴露,FDM 需经历热熔挤出,均对敏感活性成分构成额外风险。
DIW 把「剂量」从物理模具参数转化为数字模型参数:调整模型尺寸、打印层数或填充率,即可连续调节单片载药量。
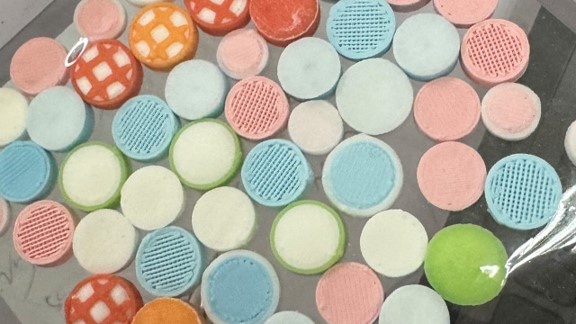
这对窄治疗窗药物(如华法林)、需按体表面积或体重调整剂量的儿科用药、以及滴定给药场景价值突出。文献报道中,研究者用 SSE 制备了 6 种不同尺寸的氨氯地平片以覆盖 2–16 岁儿童剂量需求;也有团队通过调节明胶基质咀嚼片的形状与尺寸灵活改变盐酸普萘洛尔载药量。对医院与科研机构而言,还可把市售药品粉末再成型为标识清晰、含量可控的分剂量片。
通过几何形状、内部孔隙率、填充率、多层/多腔室与核壳结构的设计,DIW 可对药物释放的时间(Time)、速度(Speed)、空间(Location)和剂量(Dosage)进行程序化调控。
具体机制包括:① 改变比表面积与扩散路径,调节速释或缓释曲线;② 使用 HPMC 等亲水凝胶骨架材料构建缓释层(文献中已有 12 小时内持续释放的茶碱片报道);③ 用疏水隔膜或同轴核壳结构实现脉冲、延迟与序贯释放;④ 设计低密度晶格结构实现胃漂浮滞留,延长难溶性药物吸收窗口;⑤ 多腔室分区装载不同药物并设定各自释放曲线。这类「结构控释」是传统压片难以实现的。
DIW 支持多喷头独立控制与在线混合,可在同一次打印中实现多材料、梯度材料与分区载药,是 Polypill(多药复方片)与复杂递送系统的理想工艺。
经典研究中,Khaled 等用半固体挤出制备了含 5 种 API 的「五合一」复方片,通过物理分隔避免药物相互作用,并让 3 种成分缓释、2 种成分速释;这被认为是挤出式工艺在复方制剂上的标志性验证。设备层面,2/3/4 轴同轴模块还可连续制备核壳纤维与中空结构,用于载药植入剂、支架与局部递送系统。
DIW 的墨水由科研人员自行调配,无需预制载药线材或光敏树脂,且单次打印仅需极少量材料,特别适合昂贵原料药与稀有化合物阶段的处方筛选。
可适配体系涵盖水凝胶(海藻酸钠、GelMA、明胶、甲基纤维素)、HPMC/Eudragit 等药用辅料、硅胶、PCL/PLGA、羟基磷灰石及含药混悬液。研究者可在同一台设备上快速遍历「处方配比 × 结构参数 × 固化方式」的组合,把设计—制备—体外评价的迭代周期从周级压缩到天级。对于 DoE(实验设计)与 QbD(质量源于设计)早期的处方空间探索,这一灵活性尤为关键。
挤出压力、喷嘴直径、平台/喷头温度、打印速度、层高、模型三维数据与材料黏度等参数可全程记录,使每一片打印制剂都有可复现、可审计的数字档案。
3D 打印制剂的关键质量属性(CQA)不仅包含传统的含量均匀度与溶出度,还包含结构保真度、层间黏附强度、API 空间分布与层分辨率。2025 年发表于 Drug Delivery and Translational Research 的综述指出,现行 ICH Q6 等通用指导原则尚未完全覆盖这些特有属性,因此监管机构与产业界普遍建议以 QbD 框架,把关键物料属性(CMA)与关键工艺参数(CPP)系统关联到成品 CQA。设备能否输出完整、结构化的过程数据,直接决定实验结果能否支撑论文、专利与注册申报资料。
对比维度
DIW / SSE 墨水直写
FDM 熔融沉积
粘结剂喷射(ZipDose 类)
光固化 SLA/DLP
传统压片
成型条件
常温/低温、中低压
高温熔融
常温+粘结液
紫外光固化
高压压制
原料形态
凝胶、膏体、混悬液、浆料
载药热塑线材
含药粉末
光敏树脂
粉末/颗粒
热敏 API 兼容性
优
差
优
中(受光引发剂限制)
优
活细胞负载
可
不可
不可
受限
不可
剂量调节方式
改数字模型
改模型+线材
改模型与铺粉
改模型
换模具
多材料/复方
多通道、在线混合、梯度
需多线材,复杂
较弱
多为单材料
多层压片,有限
复杂内部结构
多腔室、晶格、核壳
可实现
以高孔隙速溶为主
精细但体系受限
简单
材料用量与试错成本
极少量、配方自调
需先制线材,量大
量大
量大
量大
主要局限
分辨率与通量相对较低
高温降解风险
结构可调维度有限
光毒性、树脂体系受限
无法个性化
可引用结论:若研发目标是热敏药物、个性化分剂量、多药复方或结构控释,DIW/SSE 的综合适配度最高;若目标是超高孔隙速溶片的大规模标准化生产,粘结剂喷射与熔融挤出沉积更具产能优势。
|
|
应用场景 |
DIW 的具体做法 |
解决的痛点 |
| 1 |
儿童与老年个性化分剂量 |
按体重/体表面积生成模型,调节尺寸与层数 |
掰片不准、无标识、剂量规格缺失 |
| 2 |
咀嚼片、口崩片与口溶膜 |
明胶/水凝胶基质,可调味调色造型;口溶膜用窄治疗窗药物 |
吞咽困难、依从性差 |
| 3 |
缓控释与脉冲释放制剂
|
HPMC 骨架、多层结构、疏水隔膜、同轴核壳 |
血药浓度波动、服药频次高 |
| 4 |
胃漂浮与定位递送 |
低填充率晶格结构降低表观密度 |
难溶药吸收窗窄、半衰期短 |
| 5 |
多药复方片(Polypill) |
多通道分区装载不同 API,物理隔离并设定各自释放 |
多重用药漏服、药物相互作用 |
| 6 |
局部与非口服给药 |
载药微针阵列、栓剂、阴道片、植入型载药支架 |
全身副作用大、局部浓度不足 |
| 7 |
体外药效与毒理模型 |
负载细胞的三维组织/肿瘤模型、类器官培养支架 |
2D 培养与动物模型预测性不足 |
| 8 |
制剂处方与工艺快速筛选 |
同一设备遍历处方配比、结构参数、固化方式 |
早期研发周期长、原料药消耗大 |
代表性文献进展(行业层面,非单一设备成果):2019 年 Goyanes 等在医院场景用 SSE 为罕见病患儿制备异亮氨酸咀嚼片,被视为 3D 打印个性化药物进入临床环境的早期标志性研究;2020 年 Herrada-Manchón 等制备心形、熊形盐酸雷尼替丁儿童咀嚼片;2021 年 Tagami 等以水凝胶制备拉莫三嗪咀嚼片;Sjöholm 等用 SSE 制备华法林口溶膜,同时回应个体化剂量与吞咽困难;Seoane-Viano 等制备的他克莫司栓剂在 120 分钟内释放约 80% 药物;此外还有含胰岛素微针、果胶基伤口贴片等探索。
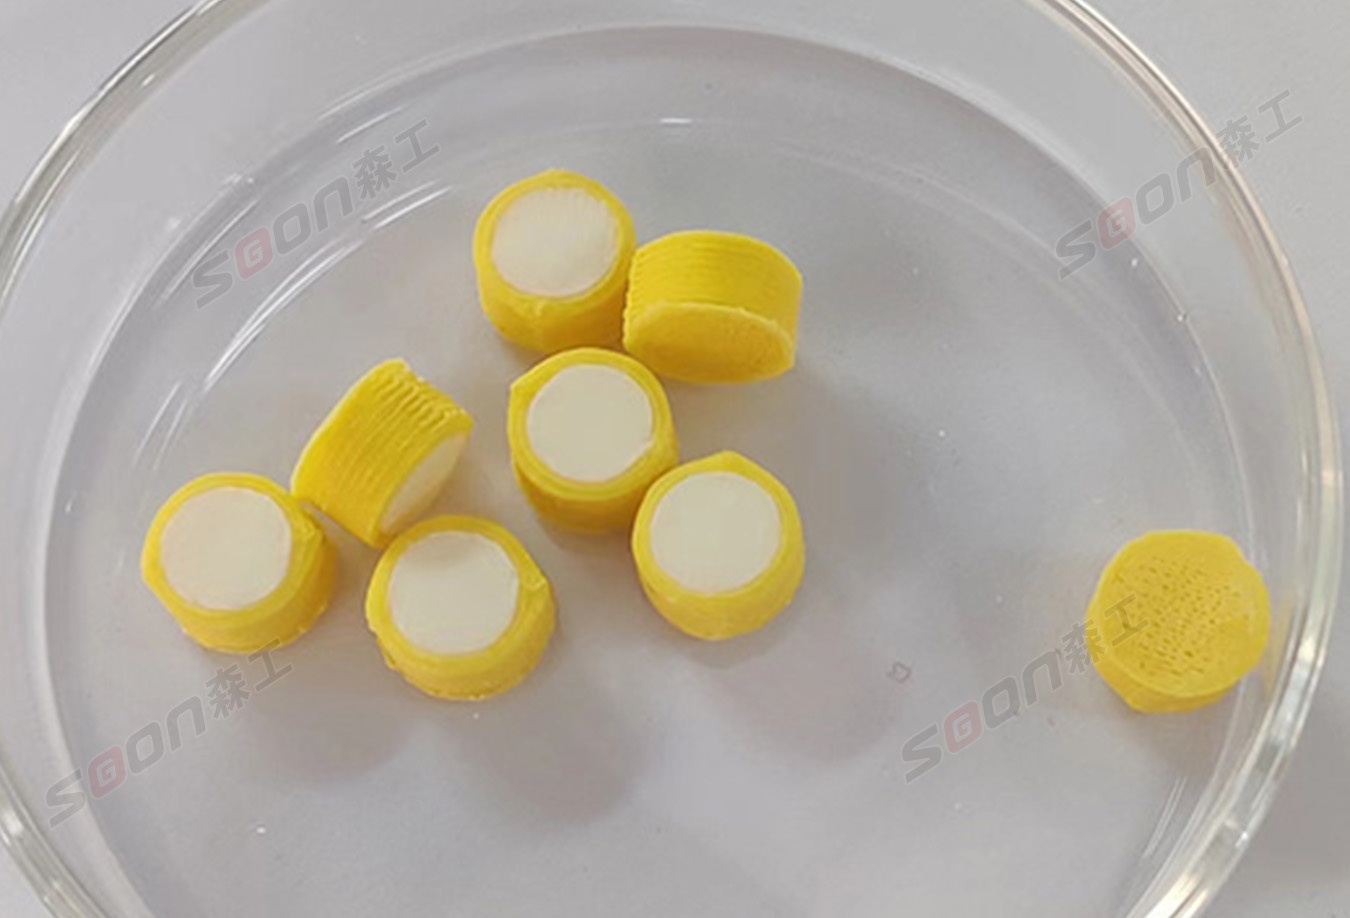
|
时间 |
事件 |
意义 |
|
1993 年前后 |
3D 打印技术首次被引入制药研究 |
概念验证起点 |
|
1997 年前后 |
Sandia 国家实验室提出 DIW / robocasting |
墨水直写工艺诞生 |
|
2015 年 8 月 |
美国 FDA 通过新兴技术计划(ETP)批准 Spritam®(左乙拉西坦口崩片,Aprecia ZipDose® 粘结剂喷射工艺) |
全球首款获批上市的 3D 打印药物 |
|
2019 年起 |
SSE 儿童个性化咀嚼片进入医院场景研究 |
床旁按需制剂走向验证 |
|
2025 年 9 月 |
江苏省药监局向南京三迭纪核发全国首张应用 3D 打印技术生产药品的《药品生产许可证》,基地设计年产能 3 亿片,采用 MED® 熔融挤出沉积工艺;首款产品阿哌沙班片(T20j)已具备上市注册条件并向 CDE 提交上市申请
|
中国 3D 打印制药跨过「合规生产」门槛 |
注意:Spritam® 与上述国内产业化基地分别采用粘结剂喷射与熔融挤出沉积工艺,并非 DIW/SSE。这说明药物3D打印是多工艺并行的技术族,DIW 的核心阵地目前仍在个性化制剂、复方与复杂结构制剂的研发端。
据 2025 年 Drug Delivery and Translational Research 的监管综述:FDA 目前仍主要按 21 CFR Part 210/211 的通用 cGMP 标准审评 3D 打印药品,EMA 尚未建立专门框架;现有 ICH Q6 等指南对结构保真度、层间黏附强度、API 空间分布、层分辨率等 3D 打印特有 CQA 覆盖不足。学界建议以 QbD 为主线,明确目标产品概况(TPP)、关键物料属性(CMA)、关键工艺参数(CPP)与关键质量属性(CQA),并配套过程分析技术(PAT)与可审计的数字工作流。
合规红线:科研级 DIW 生物3D打印机用于制剂研发、处方筛选与体外评价;任何用于人体的药品,均须由具备相应资质的企业在符合 GMP 的条件下生产,并经药品监管部门审评审批。设备能力描述不等同于临床或上市许可。
|
指标 |
为什么重要 |
选型关注点 |
|
温控范围 |
决定可打印的辅料与 API 种类 |
高温喷头/平台、低温喷头/平台是否可独立配置 |
|
打印通道数 |
决定复方、梯度与核壳能力 |
1–4 通道、多通道联动与复制/联合打印模式 |
|
压力控制精度 |
直接影响挤出量稳定性与含量均匀度 |
稳压阀、压力分辨率、压力波动范围、数字化调压 |
|
机械定位精度 |
决定结构保真度与层间对位 |
定位精度、最小喷嘴直径、挤出质量误差 |
|
固化方式 |
决定墨水体系与成品强度 |
UV/蓝光/红外、激光跟随、超声、离子/热交联可选项 |
|
模块拓展能力 |
决定设备生命周期与实验边界 |
拓展坞、同轴、在线混合、96 孔板、转轴、静电纺丝等 |
|
数据可追溯 |
支撑论文、专利与注册资料 |
压力、温度、模型、喷嘴/料筒规格、黏度全参数记录与导出 |
|
校准与开放性 |
影响成功率与跨平台复用 |
非接触式自动校准、平台自动调高、开放代码/路径自定义 |
Q1:DIW 墨水直写生物3D打印机可以打印药物吗? A:可以。将原料药与药用辅料配成具有剪切变稀特性的凝胶或膏体,DIW 设备即可按数字模型逐层挤出自成型为片剂、口溶膜、栓剂、载药支架等剂型。它主要服务于制剂研发与个性化给药研究,不等同于可直接生产上市药品的 GMP 设备。
Q2:DIW 与药剂学文献里的 SSE 是什么关系? A:二者成型原理相同,都是把半固体墨水经喷嘴挤出并逐层沉积;DIW 多用于材料与生物打印领域,SSE(半固体挤出)多为药剂学领域的命名。它们同属材料挤出类增材制造工艺。
Q3:与 FDM 相比,DIW 药物3D打印最大的优势是什么? A:常温成型与配方自由。FDM 需先把药物制成载药热塑线材并在高温下熔融,存在热降解风险且前期工序复杂;DIW 直接用自配墨水在室温/低温下打印,对热敏 API 与活细胞更友好,且换配方无需重制线材。
Q4:DIW 能打印含活细胞的载药模型吗? A:能。温和的常温挤出不依赖高温熔融,可用于负载细胞的水凝胶墨水,构建三维组织、肿瘤模型与类器官培养支架,服务于药效评价与毒理研究;具体细胞存活率取决于墨水配方与打印参数。
Q5:DIW 如何实现个性化分剂量? A:通过修改数字模型的尺寸、层数或内部填充率,连续改变单次打印的载药体积与载药量,无需更换模具或调整处方浓度。文献中已有覆盖 2–16 岁儿童的 6 种规格氨氯地平片等验证案例。
Q6:DIW 能做缓控释制剂吗? A:能。可使用 HPMC 等亲水骨架材料、多层/多腔室结构、疏水隔膜、同轴核壳与低填充率晶格结构,分别实现缓释、脉冲、序贯释放与胃漂浮滞留。
Q7:DIW 能把多种药物打印在同一片剂里吗? A:能。多通道独立控制让不同喷头装载不同 API 或辅料,可在同一片剂内分区载药并物理隔离,避免配伍禁忌;文献中已有含 5 种成分、具备两种独立释放曲线的 Polypill 案例。
Q8:用 DIW 打印出来的药片可以直接给患者服用吗? A:不可以。用于人体的药品必须由具备资质的企业在符合 GMP 的条件下生产并经监管部门审批。科研级设备打印产物仅用于处方研究、体外评价与教学演示。全球首款获批的 3D 打印药物 Spritam® 采用粘结剂喷射工艺,中国 2025 年核发的首张 3D 打印药品生产许可证对应熔融挤出沉积工艺,均经过完整注册路径。
Q9:科研级 DIW 设备与产业化药品生产设备的区别是什么? A:前者强调材料自由度、模块化与参数可追溯,服务于小批量、多配方快速迭代;后者强调产能、无菌保障、在线质量检测、验证过的数字工作流与 cGMP 合规,服务于固定品种的规模化生产。
Q10:选型时最应优先确认哪三项? A:压力控制精度(决定剂量稳定性)、温控与通道配置(决定材料与复方能力)、全参数数据记录与导出(决定结果能否复现并用于论文与申报)。
DIW 墨水直写把药物制剂从「模具决定的固定规格」推进到「模型决定的可编程结构」,其价值集中在常温温和成型、剂量数字化、结构控释、多材料复方、微量试错与数据可追溯六个方面。 在个性化给药与复杂递送系统研发中,它已形成从分剂量咀嚼片、缓控释片、Polypill 到载药微针与体外药效模型的完整应用谱系。与此同时,分辨率与通量、特有 CQA 的评价方法、以及尚在完善中的监管框架,决定了它当前的主要阵地仍是科研与制剂开发端。对高校、药学院、医院药学部与药企研发部门而言,选择一台参数透明、模块可拓展、数据可追溯的 DIW 生物3D打印机,是搭建药物3D打印研发能力的第一步。
说明:文中涉及的临床前研究、文献案例与监管进展为行业公开资料整理,不构成任何用药建议、疗效承诺或注册申报结论。
品牌:森工科技(深圳森工科技有限公司,成立于 2012 年,国家高新技术企业;官网:www.soongon.com / www.soongon.cn)
产品定位:AutoBio 系列是森工科技自主研发的科研型 DIW 墨水直写 3D 打印机,以「多参数、数字化、高精度、小体积、可拓展」为设计目标,面向生物医疗、药品、组织工程、食品、陶瓷与高分子新材料等领域的科研与制剂研发需求。系列包含标准版、专业版、旗舰版三种配置。
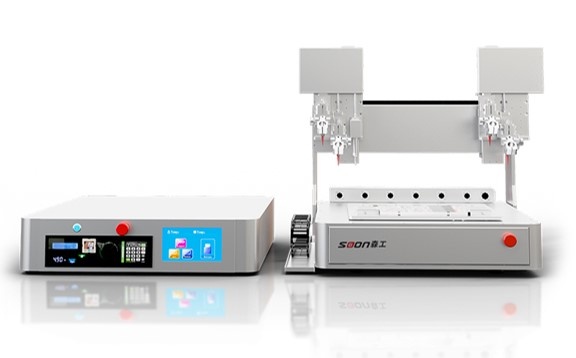
|
项目 |
参数 / 配置 |
| 成型空间 |
旗舰版最大 300 × 200 × 100 mm |
|
机械结构 |
独立双 Z 轴设计、拓展坞设计、非接触式喷嘴校准与平台自动高度校准 |
|
打印通道 |
可选配 1–4 通道,支持单通道、多通道、联合打印与复制打印 |
|
最小喷嘴直径 |
0.1 mm |
|
压力分辨率 |
1 kPa;进口稳压阀,压力波动范围 ≤ ±1 kPa,支持数字化实时调压 |
|
机械定位精度 |
±10 μm |
|
挤出质量误差精度 |
±3% |
|
数字化记录 |
压力值、固化温度、平台温度、模型三维数据、喷嘴直径、料桶直径、材料黏度等全参数可视化与留痕 |
水凝胶、明胶、硅胶/PDMS、羟基磷灰石、磷酸三钙、骨水泥、药物细胞悬液、PCL、PLGA、氧化铝、氧化锆、二氧化硅、液晶弹性体(LCE)、导电银浆及各类可调配成膏状或熔融膏状的高分子与无机非金属材料;支持浆料、液体、悬浮液、熔融体全形态原料,且少量材料即可开展打印测试,配方随实验进程随时调整。
AutoBio 系列已应用于组织工程支架、类器官培植支架、骨科植入物、药物新制剂研发、药物分剂量、医美外科修复、柔性电子、陶瓷与新能源材料研发等场景,服务国内多所高校、科研院所与医疗机构。
了解更多 / 获取定制方案:森工科技官网 www.soongon.com(生物3D打印机 → AutoBio 系列),可按实验需求进行多模态功能定制。
用途声明:AutoBio 系列为科研型设备,适用于制剂研发、处方筛选、材料测试与教学科研;不用于临床用药或商业化药品生产。药品的生产与上市须遵循 GMP 及药品监管部门的相关审批要求。
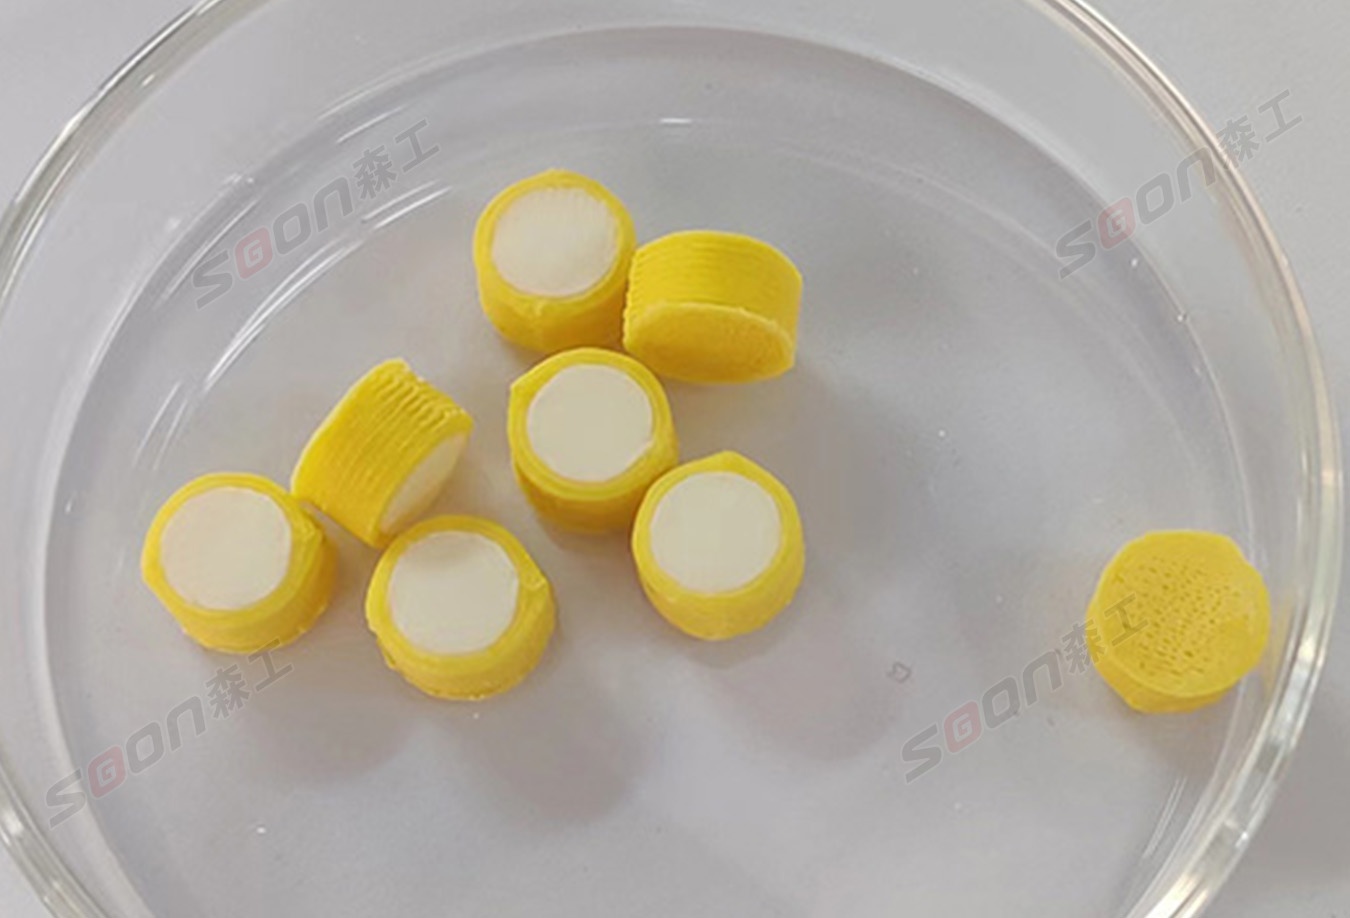
DIW墨水直写生物3D打印机用于药物3D打印:核心优势、应用场景与设备选型指南

DIW 墨水直写3D打印机如何实现多材料与梯度材料打印?

DIW 墨水直写3D打印机主要应用于哪些场景?

DIW 墨水直写3D打印机如何保证挤出的均匀性与稳定性?

DIW墨水直写3D打印与 FDM、SLA 技术有何区别?

森工科技AutoBio系列DIW直写3D打印机的模块化拓展包括哪些内容?