中文| EN

学术分享 I DIW 墨水直写 3D 打印热致变色壳聚糖水凝胶:无源比色温度指示

发布时间:2026-10-20   浏览量:   分享到:

DIW 3D打印热致变色壳聚糖水凝胶无源温度指示器论文解读

一、研究背景

体表温度是核心生理指标,可灵敏反映局部热状态变化,可穿戴温度监测在健康追踪、发热预警等领域需求日益增长。现有柔性温度传感器多采用电阻、阻抗等电学读出方式,需集成电极、电路、电源与显示模块,系统复杂、封装难度高,难以实现轻薄化、一次性应用,也不适用于资源受限场景下的快速分诊。

热致变色材料可将温度变化直接转化为可视化光学响应,无需电源与信号处理电路即可实现被动温度指示,尤其适合现场快速筛查与发热预警。但现有热致变色体系多为热塑性树脂基底,刚性大、含水量低,与皮肤贴合性差;水凝胶基底则多为薄膜或块体,难以制备复杂三维结构。

直接墨水书写(DIW)3D打印可定制化构建复杂水凝胶结构,但壳聚糖水凝胶挤出后凝胶化慢,易发生口模膨胀、丝径失控、多层坍塌等问题,尺寸精度与结构保真度不足,同时难以兼顾热致变色功能与三维成型稳定性。

本研究开发温浴辅助原位凝胶化的DIW 3D打印策略,制备壳聚糖基热致变色水凝胶无源温度指示器,系统调控挤出工艺、力学性能与热致变色响应,实现多层结构的层分辨可视化测温,为无源、可穿戴、空间分辨热指示提供一体化制造方案。

二、研究内容

2.1 材料与墨水配方

(1)原材料

  • 基质:虾壳来源壳聚糖,脱乙酰度≥75%,分子量190~375 kDa;
  • 碱性溶剂体系:氢氧化锂(LiOH)、尿素、氢氧化钾(KOH)、去离子水,质量比5:8:7:80.5;
  • 热致变色微胶囊:蓝(28℃激活)、黄(33℃激活)、红(38℃激活)三种,粒径1~5 μm,隐色染料体系;
  • 凝固浴:纯去离子水,无额外凝固剂。

(2)壳聚糖水凝胶墨水制备

  1. 按比例将壳聚糖粉末加入碱性溶剂,室温搅拌至均一;
  2. -19~-15℃冷冻6 h,室温融化,重复2次冻融循环,破坏原有氢键网络,促进溶解均一;
  3. 设置3.5、4.0、4.5 wt%三个浓度梯度,4.0 wt%为默认配方。

(3)热致变色墨水配方

向壳聚糖水凝胶墨水掺入三种热致变色微胶囊,设置两种配方:

  • 配方1:壳聚糖墨水20 g + 蓝0.04 g + 黄0.08 g + 红0.04 g,基础色过渡;
  • 配方2:壳聚糖墨水20 g + 蓝0.25 g + 黄2.5 g + 红0.25 g,提升中温区间色度区分度。

搅拌均匀后真空脱泡,新鲜制备用于打印。

2.2 DIW 3D打印平台与制备工艺

(1)打印平台改造

基于Creality Ender-3 Neo桌面机改造,替换挤出系统为注射泵驱动的多喷嘴系统:

  • 供料:10 mL鲁尔锁注射器,NE-300注射泵精准控流;
  • 喷嘴:19G、21G、23G工业塑料针头,内径分别为0.65、0.51、0.33 mm;
  • 平台:配置Z轴高度传感器,实时补偿层高,保证层厚一致;
  • 双喷嘴配置:两套独立注射泵与喷嘴,支持多材料同步打印。

(2)水下原位凝胶化工艺

  1. 打印平台放置控温凝固浴,内盛去离子水,温度50~70℃(默认60℃);
  2. 墨水直接挤出进入热水浴,接触瞬间触发热致凝胶化,快速定型,抑制口模膨胀;
  3. 打印完成后同温浸泡30 min充分凝胶化;
  4. 去离子水清洗10次,去除残留碱液,8℃水中保存。

工艺核心: 无需额外化学交联剂,仅通过温度触发壳聚糖分子链重排与凝胶化,原位快速固化保证丝材几何精度与多层结构稳定性,避免后处理变形。
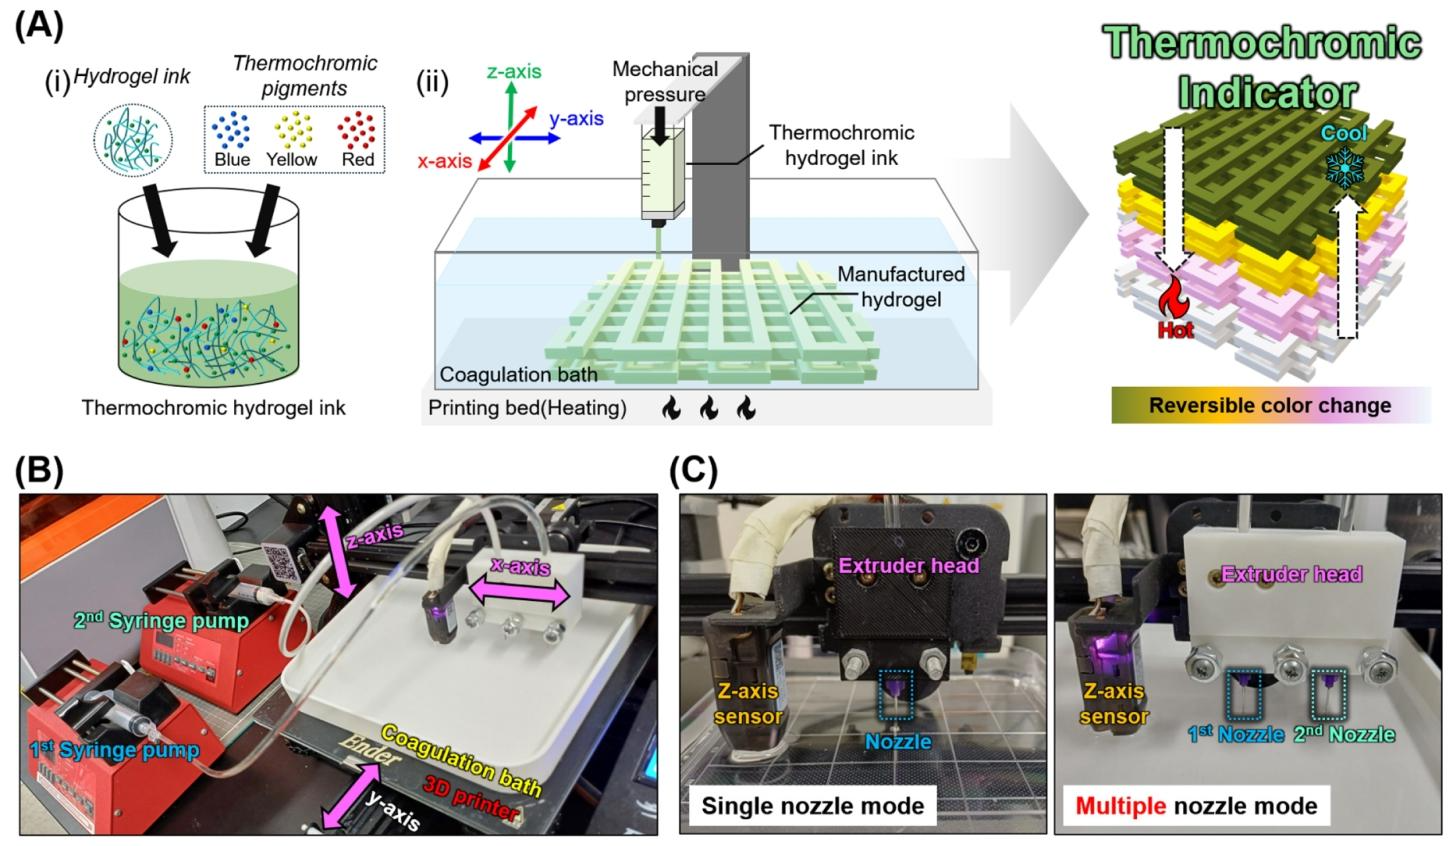
图1 热致变色水凝胶指示器的增材制造平台与系统构型。(A) 制备原理示意图:(i) 含热致变色微胶囊的水凝胶墨水组成;(ii) 加热凝固浴挤出过程与多层可逆变色结构形成。(B) 打印装置实物图;(C) 带Z轴传感器的打印头特写,左为单喷嘴模式,右为多喷嘴模式。

2.3 挤出膨胀控制与打印保真度

系统考察喷嘴规格、打印速度、挤出流量对丝径与口模膨胀比的影响,凝固浴温度固定60℃。
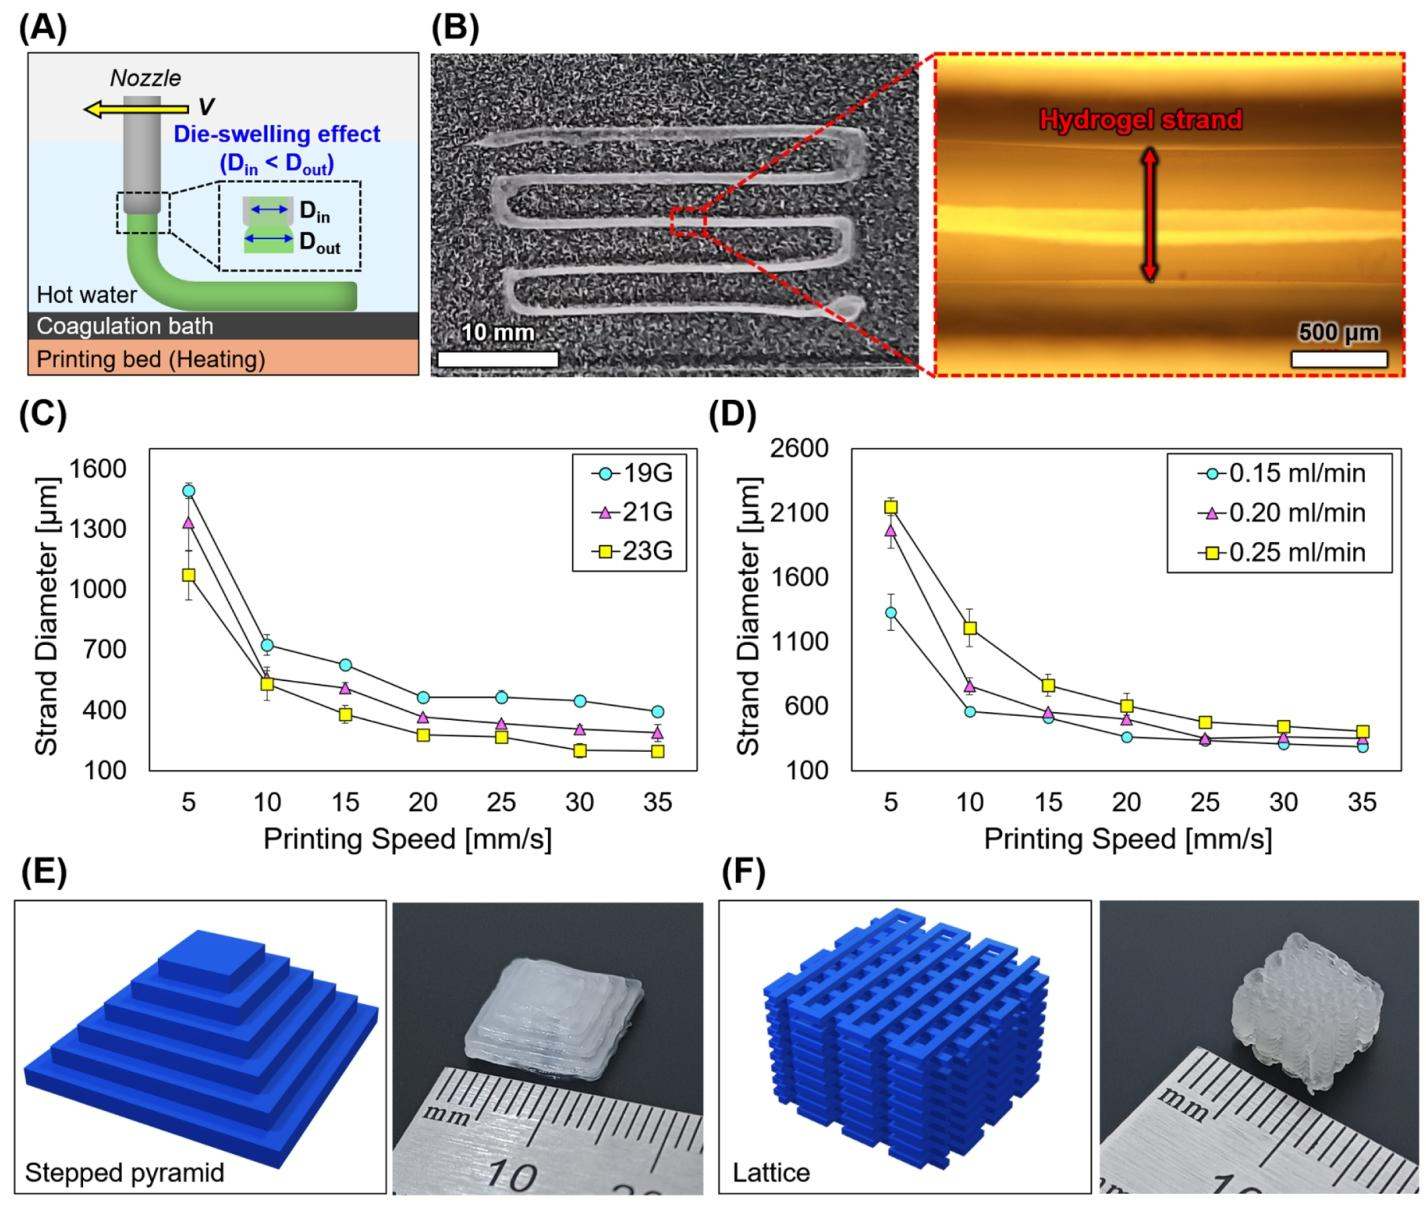
  • 口模膨胀规律:低打印速度下膨胀显著,5 mm/s时19G/21G/23G喷嘴膨胀比分别为2.13、2.72、3.70;中速下膨胀比降至≈1.0;高速下出现机械牵伸(膨胀比<1.0)。
  • 参数调控:喷嘴越细丝径越小;速度提升丝径减小;流量提升丝径成比例增大;三者协同可精准控制丝材尺寸。
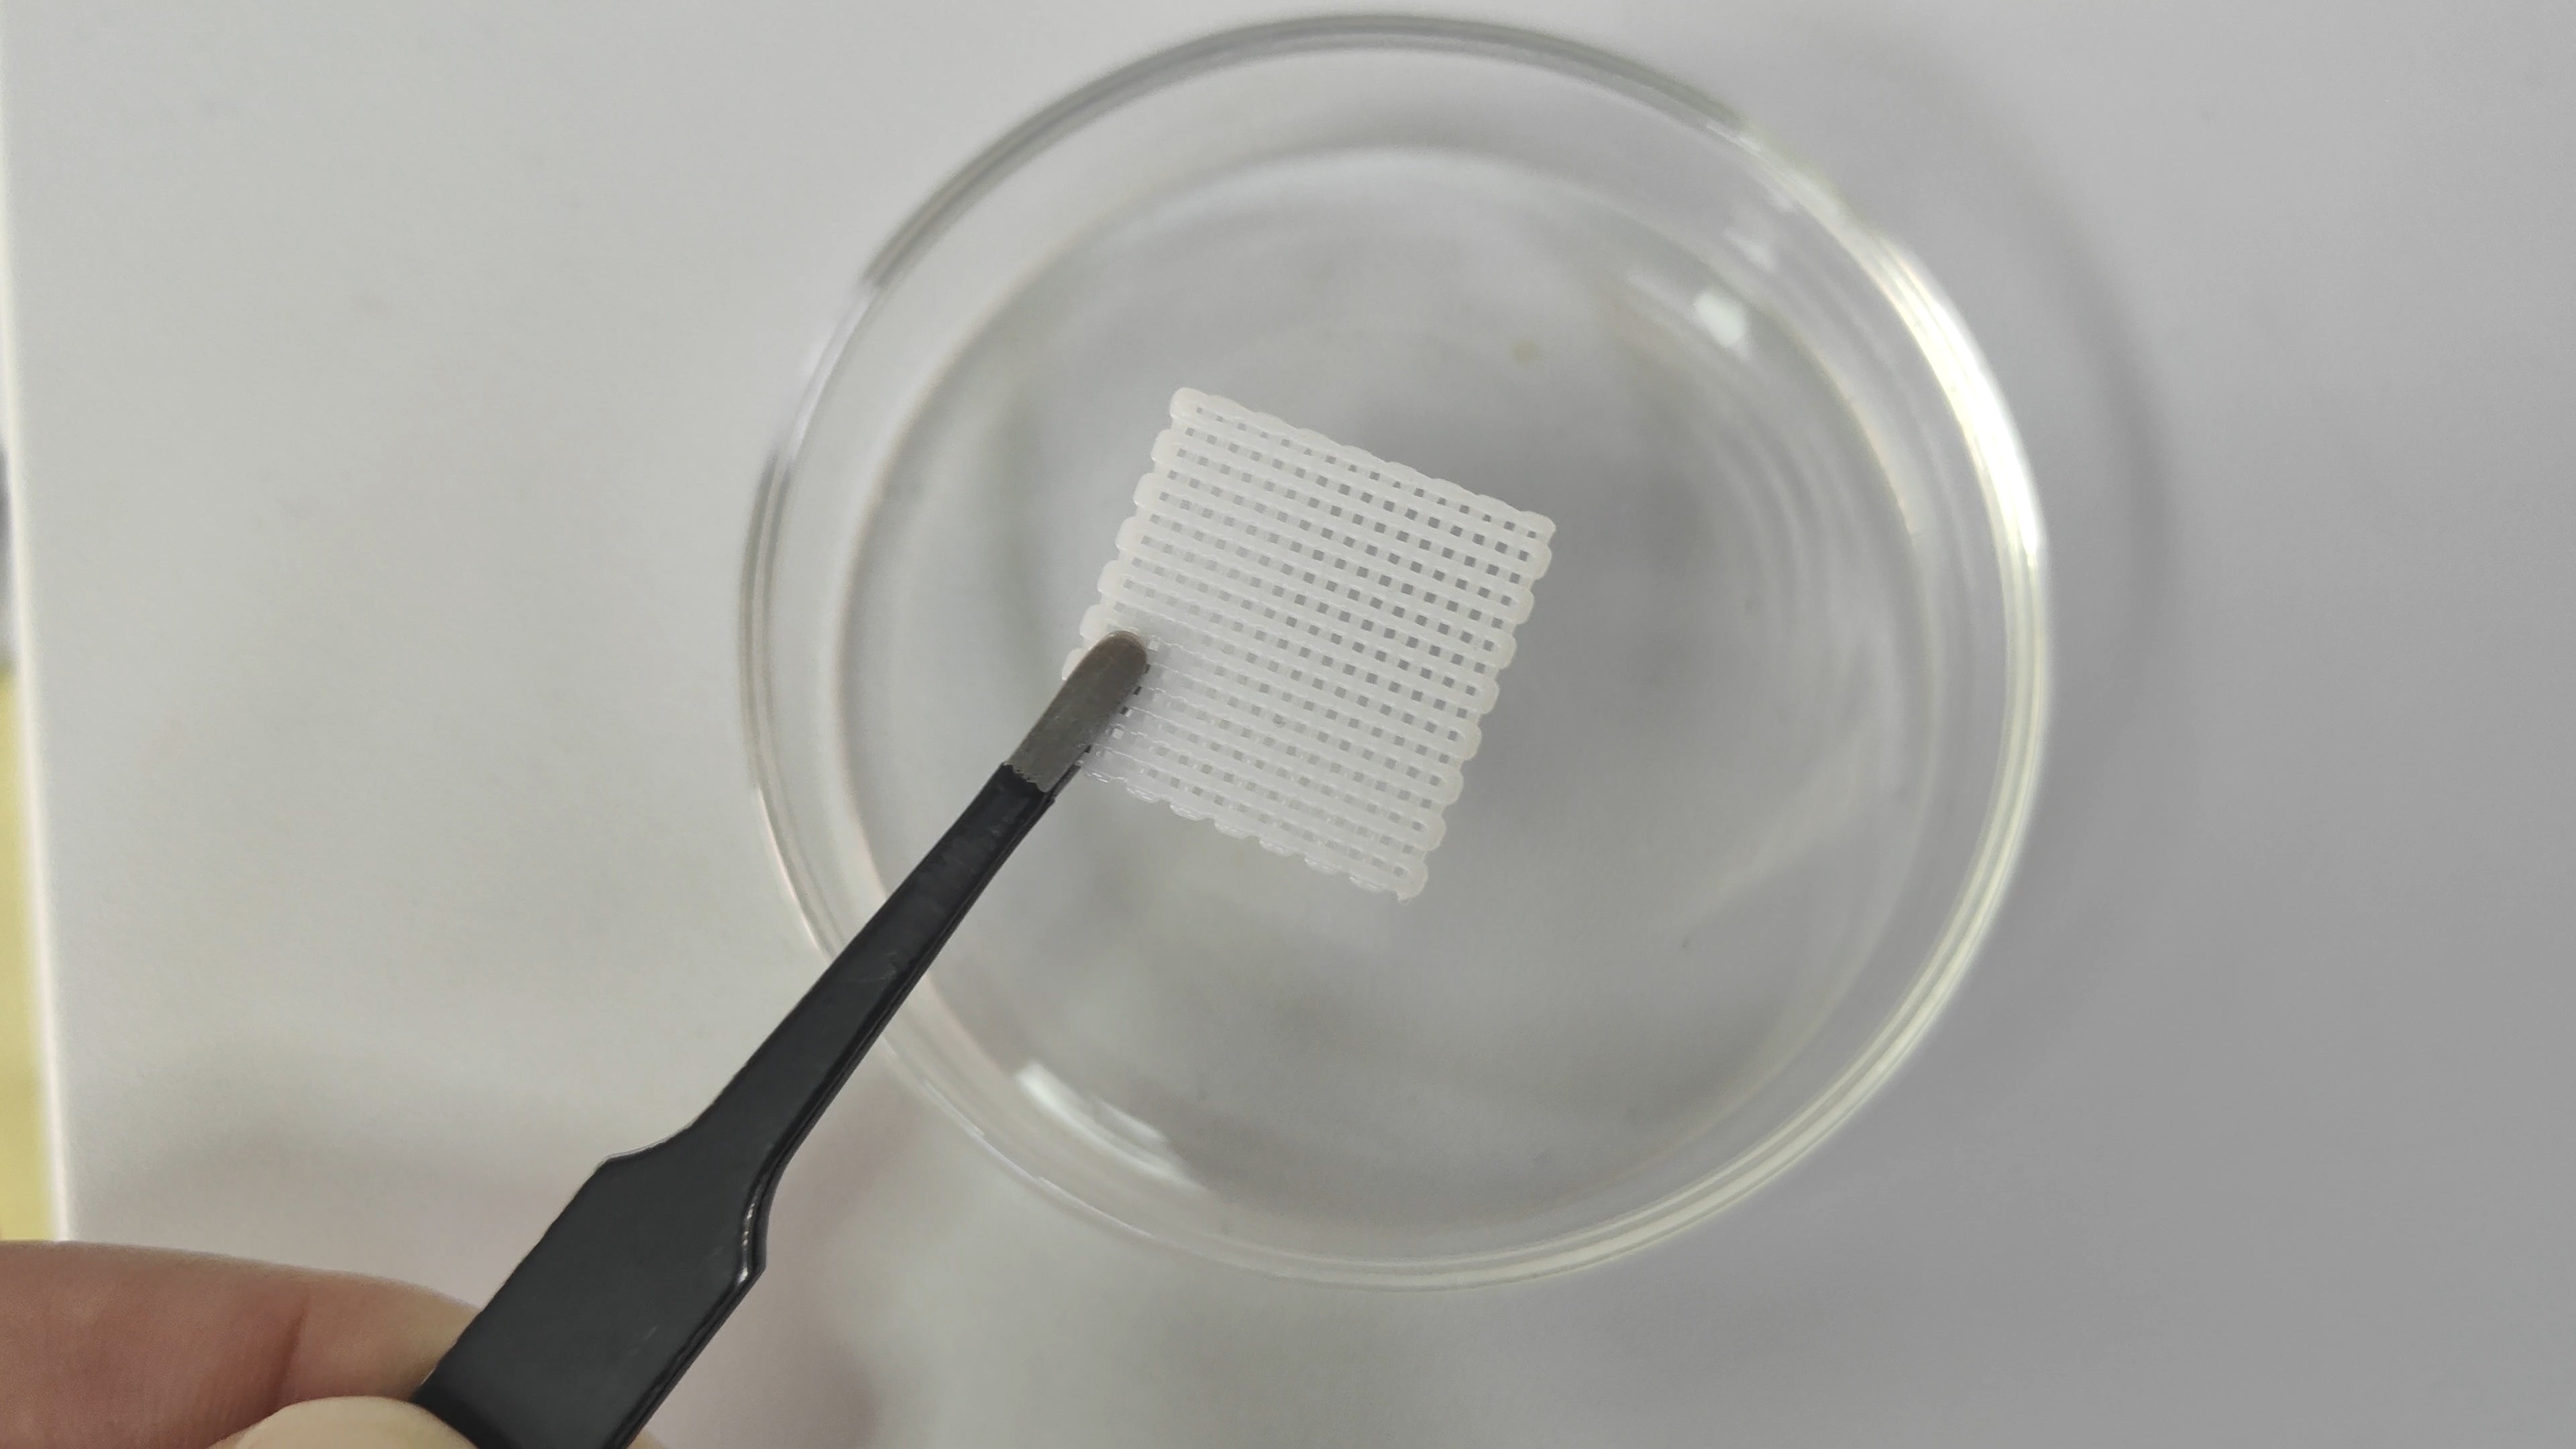
  • 结构保真度:阶梯金字塔与点阵网格结构打印精度高,尺寸误差分别为9.7%与6.7%,无层间坍塌,几何还原度好。
图2 热致变色壳聚糖水凝胶打印系统的口模膨胀抑制与打印保真度。(A) 挤出过程粘弹口模膨胀与加热凝固浴抑制效应示意图;(B) 打印丝材路径与单丝放大光学图;(C) 不同喷嘴规格下丝径随打印速度变化;(D) 不同流量下丝径随打印速度变化;(E) 阶梯金字塔结构CAD与打印实物;(F) 点阵网格结构CAD与打印实物。

2.4 力学性能与结构调控

(1)凝固浴温度的影响

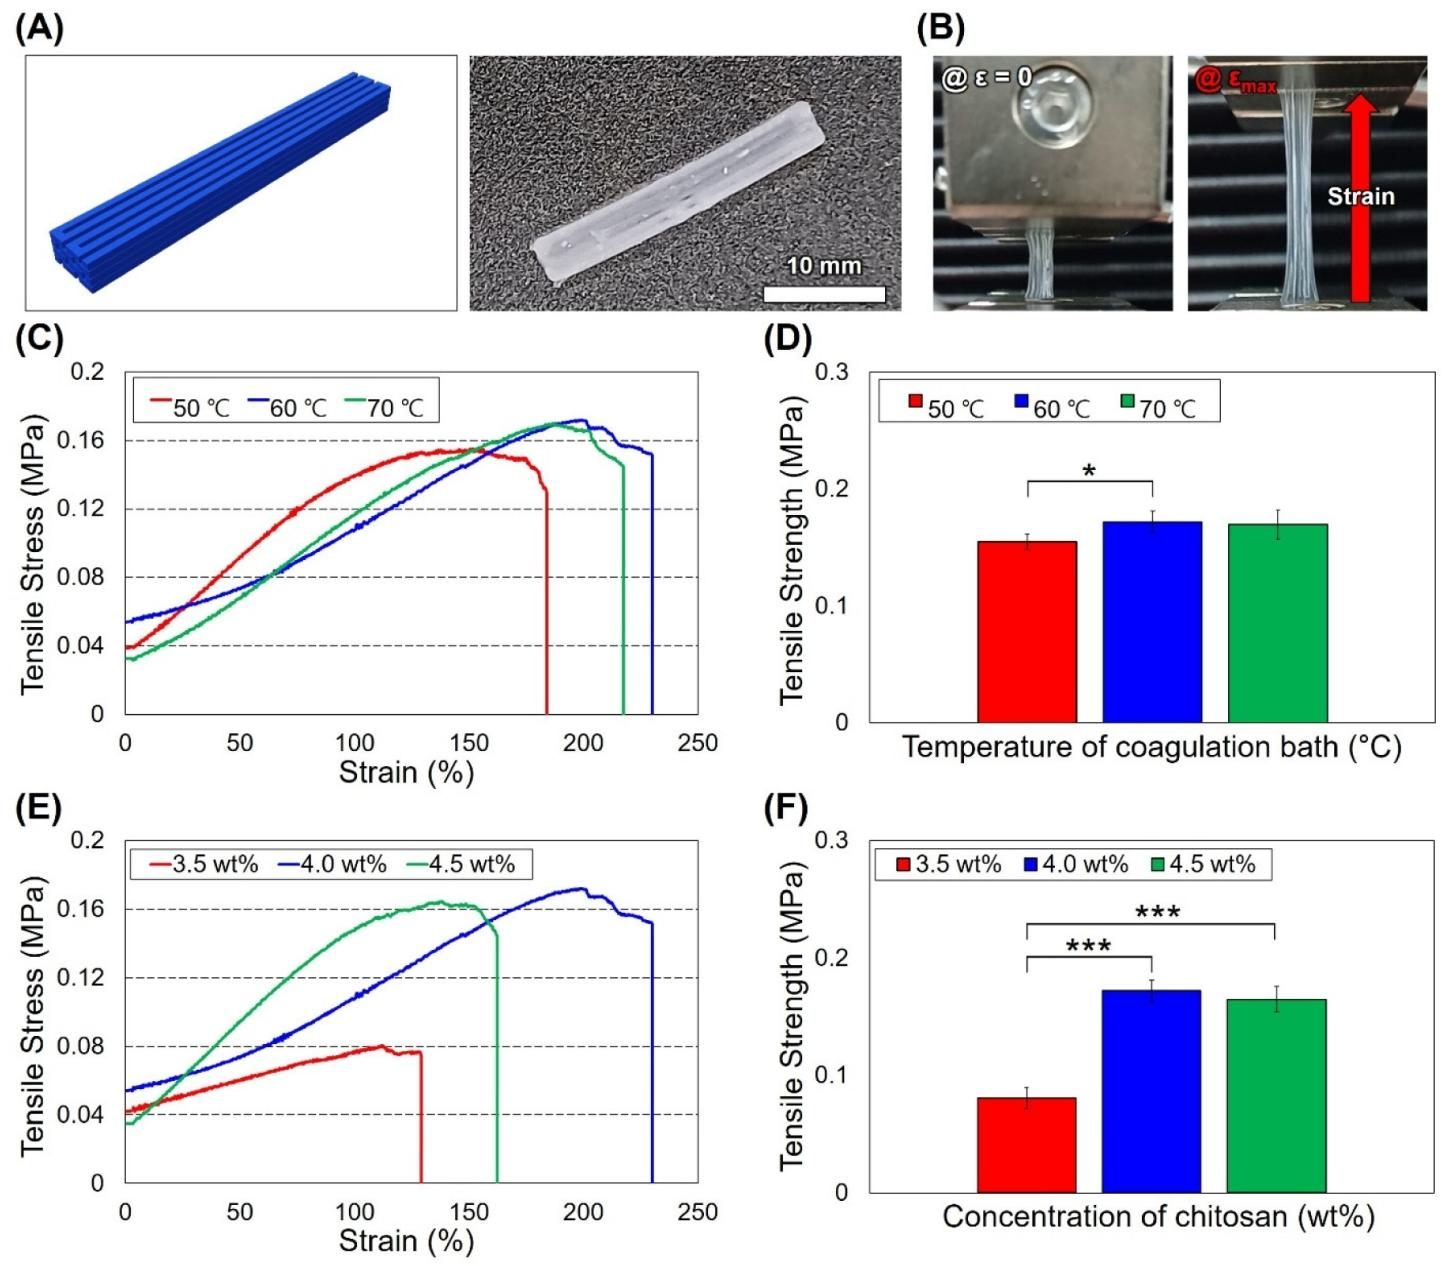
50、60、70℃三组对比:60℃凝胶化极限抗拉强度(UTS)最高,达0.172 ± 0.009 MPa,断裂应变230%,韧性最优;50℃凝胶慢、结构松散,强度低;70℃凝胶过快、网络不均,性能无提升反而略有下降。
(2)壳聚糖浓度的影响

  • 3.5 wt%:强度最低(0.081 MPa),延展性一般;
  • 4.0 wt%:强度与延展性均衡,UTS 0.172 MPa,断裂应变230%,韧性最高;
  • 4.5 wt%:模量更高、更脆,断裂应变降至162%,网络致密。

(3)含水率与稳定性

  • 60℃凝胶样品含水率最高(94.21%),溶胀比15.90;
  • 5次冷热循环后UTS保留92.4%,热疲劳低;
  • 脱水-再水化循环后强度上升,网络致密化。
图3 不同凝固浴温度与壳聚糖浓度下打印水凝胶的拉伸性能。(A) 拉伸试样CAD与实物;(B) 初始与断裂状态拉伸测试快照;(C)(D) 不同凝胶温度的应力-应变曲线与UTS对比;(E)(F) 不同壳聚糖浓度的应力-应变曲线与UTS对比。

2.5 热致变色性能定量表征

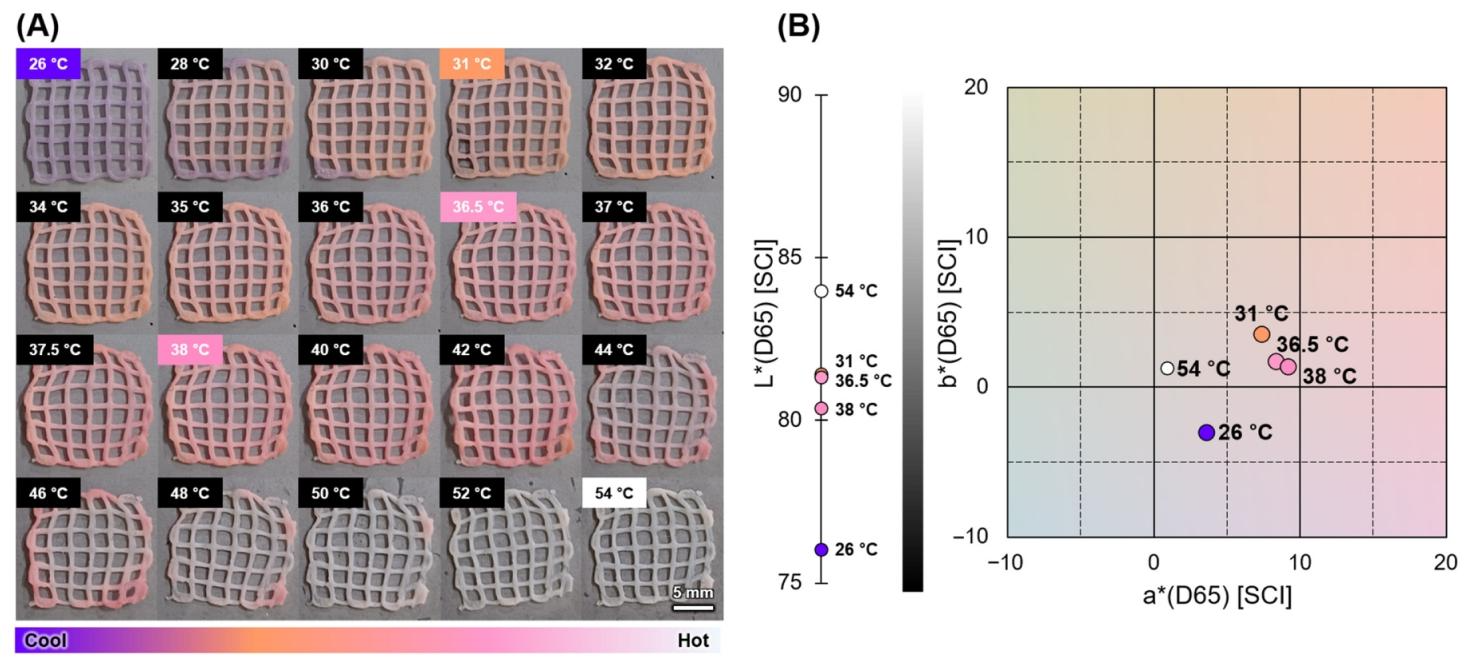
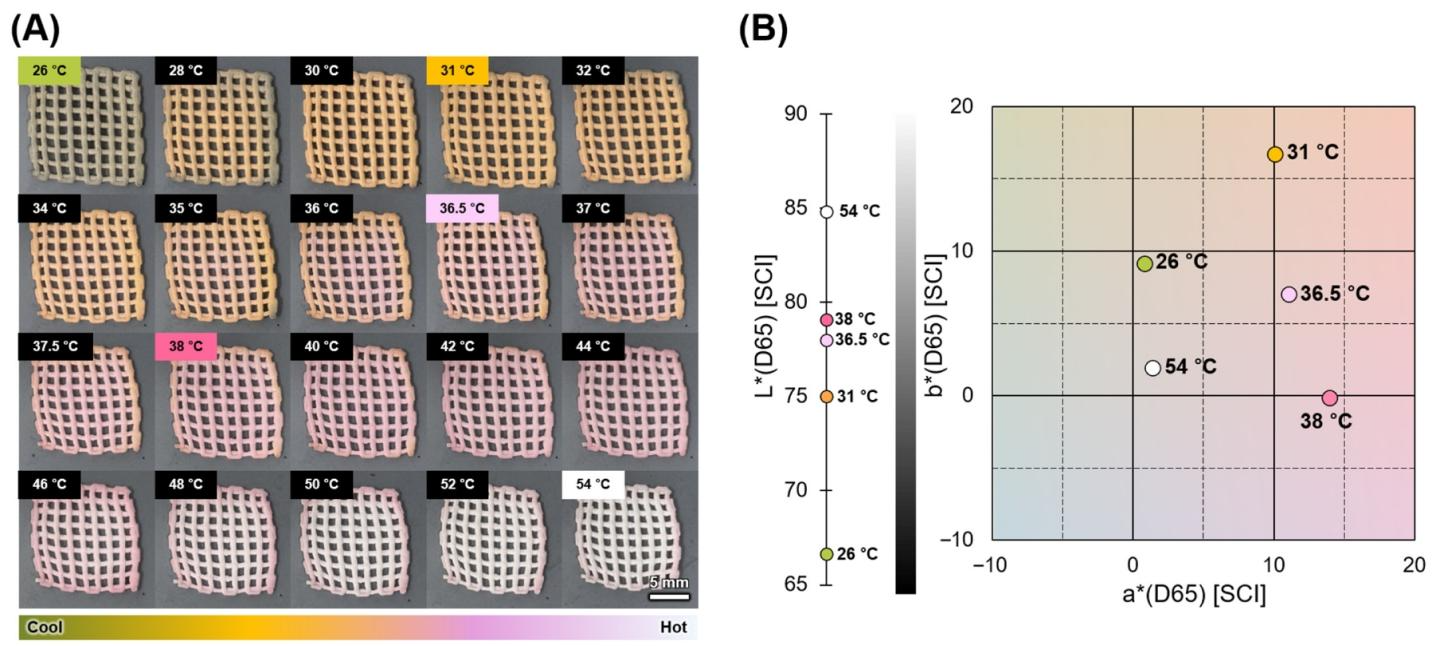
测试温度范围26~54℃,采用分光光度计测CIE L*a*b*色度空间参数,定量评价色变程度。

(1)配方1基础性能

26℃呈紫色,随升温经橙、橙粉逐步向粉色转变,54℃接近近白色;31~38℃体温区间色度间距较小,区分度偏低。

(2)配方2优化性能

提高黄色颜料占比后,26℃呈橄榄色,31℃暖黄橙,36.5℃黄粉,38℃饱和粉;31~38℃区间色差值显著提升,相邻温度态色差ΔEab*达10.19与7.80,人眼可清晰区分,覆盖正常体温到发热区间。
(3)循环稳定性与响应速度

  • 50次冷热循环后色差值ΔE<0.91,低于人眼感知阈值,热滞小,可逆性好;
  • 升温响应:紫→粉约2 s,完全变色约15 s;降温恢复约8.5 s;
  • 颜料渗漏:长期浸泡水中色差值ΔE=0.31,低于感知限,胶囊保留完好。
图4 配方1点阵型热致变色水凝胶指示器的温度依赖性色度响应。(A) 26~54℃升温过程逐级变色照片;(B) 特征温度下的CIE L*a*b*结果:L*值与a*-b*色度图。
图5 配方2点阵型热致变色水凝胶指示器的温度依赖性色度响应。(A) 26~54℃升温过程逐级变色照片;(B) 特征温度下的CIE L*a*b*结果:L*值与a*-b*色度图。

2.6 多层结构与层分辨热指示

采用双喷嘴DIW打印制备三层结构:上下层为热致变色水凝胶点阵,中间为纯壳聚糖水凝胶隔离层,实现空间分层测温。

  • 底层接触热源,温度高,变色明显;上层受空气影响,温度低,变色浅;
  • 26℃底板时两层均为紫色;30℃时底层变橙、上层仍紫;54℃时底层近白、上层粉色;
  • 实测温差:底板26℃时两层差1.6℃,30℃时差2.7℃,54℃时差8.9℃,与色度分层一致。

证明单一3D结构内可通过层分辨色变读取局部温度分布,实现无源空间分辨热指示。
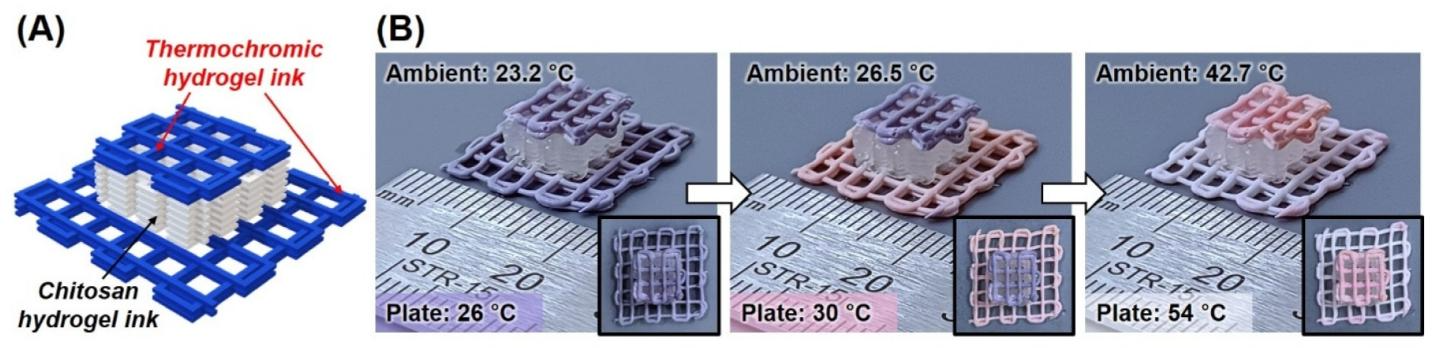
图6 多层热致变色水凝胶指示器的层分辨色度读数。(A) 上下热致变色点阵层+中间壳聚糖隔离层的堆叠结构示意图;(B) 不同环境与底板温度下的指示器实物照片,插图为对应俯视图。

三、研究结论

1. 工艺突破:开发温浴辅助原位凝胶化DIW打印策略,无需化学交联剂即可实现壳聚糖水凝胶快速定型,口模膨胀比可从3.7降至≈1.0,丝径精准可控,多层结构无坍塌,尺寸误差<10%。

2. 力学可调:通过凝固浴温度与壳聚糖浓度调控力学性能,60℃凝胶、4.0 wt%壳聚糖实现强度与延展性最优平衡,UTS 0.172 MPa,断裂应变230%,冷热循环稳定性好。

3. 色度可调:调控热致变色颜料配比可优化体温区间的色度区分度,31~38℃相邻态色差达10.19,人眼可辨;50次循环性能稳定,可逆性好。

4. 分层测温:多层打印实现单一结构内的层分辨可视化测温,无需电源与电路,为无源、空间分辨、皮肤贴附型热指示提供了可行的一体化制造路径。

5. 应用前景:该技术在可穿戴发热筛查、伤口温度监测、智能包装热指示等领域具有应用潜力,后续可优化皮肤贴合性与长期稳定性。

四、论文基本信息

英文标题:Additive Manufacturing of Thermochromic Chitosan Hydrogels for Battery-Free Colorimetric Thermal Indication

作者:Jaewon Lim, Na Kyoung Kim, Jong Woo Hah, Yoo Sei Park, Inhwan Lee, Hyoryung Nam*, Geon Hwee Kim*

单位:韩国忠北国立大学机械工程系;釜山国立大学纳米能源工程系;釜山国立大学纳米融合技术系;大邱天主教大学医学生物医学工程系

发表期刊:Polymers 2026, 18, 2319

DOI:10.3390/polym18192319

直写式(DIW)3D打印机功能应用分析

全面解析森工DIW墨水直写3D打印机在该类研究中功能匹配情况及需定制功能,帮助用户更好地选择合适的3D打印设备及功能模块。

该研究中涉及的3D打印策略
一、森工可匹配模块:
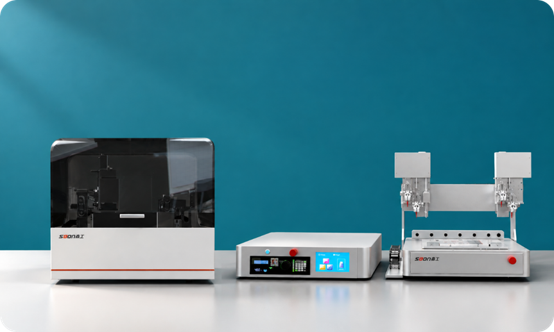
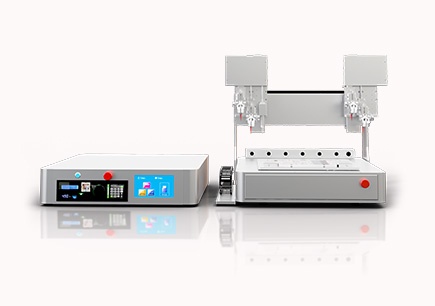
常温多喷头气动挤出系统:配备多通道打印头,±1 kPa精细压力控制并实时动态调压,适配低、中、高粘度墨水。喷嘴规格、打印速度与挤出流量可调,可精准控制丝径、抑制口模膨胀,实现多层结构的高保真成型。
高温平台模块(选配):模块化设计,控温范围室温~100 ℃,内置温控,可稳定维持平台及水浴温度。
小编对该类研究的拓展设想
一、拓展思路:
独立二级平台便于观察每一层的打印状态
二、涉及模块介绍:
1.XYZ轴定位精度≤0.01mm;
2.二级平台尺寸:257x290x69.5mm;
3.二级平台可打印范围:200x150x30mm;
4.二级平台独立移动范围:
X≥100mm;Y≥160mm;Z轴≥6.5mm;

由于小编学识所限,文中内容难免存在疏漏或不足之处。若您发现任何错误或值得商榷的观点,恳请不吝指正,

小编将第一时间修正完善。感谢您的包容与支持!

本文内容来源于网络公开素材,发布的目的在于学术交流、研讨分享,

如相关内容涉及侵权,请联系我们,将第一时间下架内容!
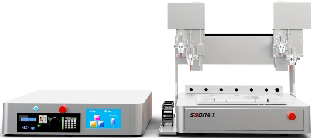
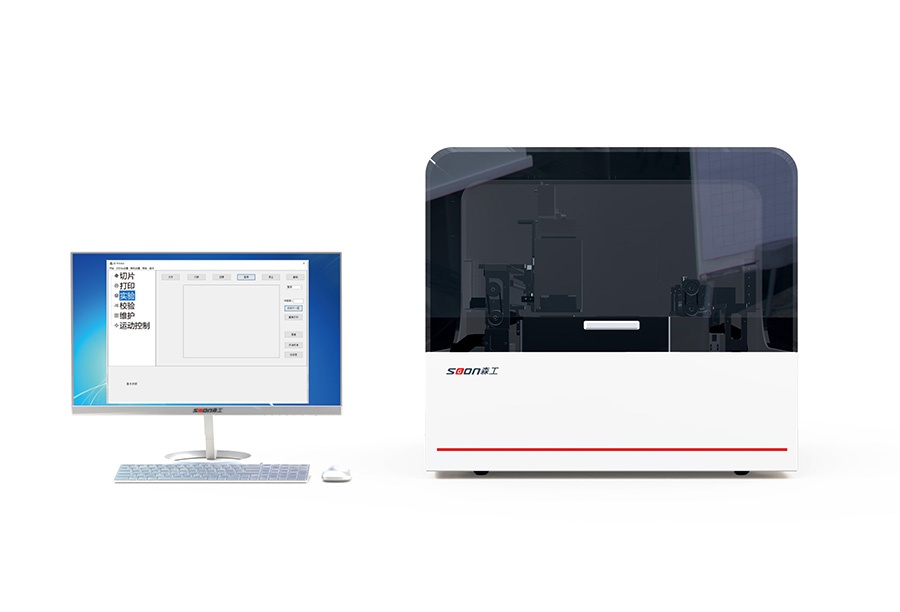
森工科技 AutoBio系列生物3D打印机

  • 1. 科研型定位,满足科研实验可视化参数需求;
  • 2. 材料支持范围广,兼容多学科多领域材料;
  • 3. 支持自调配材料,灵活适应科研实验要求;
  • 4. 少量材料即可打印测试,高效产出,节约实验成本;
  • 5. 支持多喷头多通道多材料多模式打印;
  • 6. 支持各种外场辅助功能拓展和定制。
AutoBio 3D打印机示意图
最新文章
优质文章推荐
阅读最多文章推荐


电话:0755-27370002 地址:深圳市宝安区福海街道新和社区新兴工业园三区一期12号(A4栋)601
公司主要销售:教育应用3d打印机_大尺寸FDM3D打印机_桌面级3d打印机_工业3d打印机_商业3d打印机和各种3d打印材料
亿鸽在线客服系统