
2. 研究内容
2.1 材料制备
核心材料为40 wt%莱赛尔纤维(L40)+60 wt% PLA的生物复合材料,搭配纯PLA制备双材料条,具体流程如下:
- 复合材料制备:莱赛尔纤维(长度300 μm,线密度1.3 dtex)经 fibrillation(1500 rpm研磨,盘间距从200 μm降至近0 μm)提升表面粗糙度,再用PLA乳液包覆(固含量40%)、干燥(45℃/24h),与PLA颗粒(NatureWorks® 2003D,MFI=6 g/10min@210℃)经双螺杆挤出机(温度165-185℃,转速70 rpm)两次造粒,制成复合材料颗粒。
- 3D打印丝材制备:复合材料颗粒经单螺杆挤出机(180℃)制成直径1.75±0.05 mm的丝材,风冷并收卷。
- 3D打印参数:使用Makergear™ M2打印机,Simplify3D®软件;不锈钢喷嘴(0.5 mm),层厚0.1 mm,填充率100%,打印速度2400 mm/min,喷嘴温度210℃,打印床温度50℃,风扇冷却(50%);打印前丝材真空干燥(45℃/2h)。
2.2 材料表征方法
-
差示扫描量热法(DSC):NETZSCH DSC3500 Sirius,温度范围20-200℃,升温速率10℃/min,氮气流量60 mL/min;测定玻璃化转变温度(\(T_g\))、熔融温度(\(T_m\))、冷结晶温度(\(T_{cc}\)),并计算结晶度(\(X_c\)):
\[X_{c}=\frac{\left(\Delta H_{m}-\Delta H_{cc}\right)}{\Delta H_{f} × X_{P L A}} \cdot 100\]
注:\(\Delta H_m\)为熔融焓,\(\Delta H_{cc}\)为冷结晶焓,\(\Delta H_f\)为完全结晶PLA的熔融焓(93 J/g),\(X_{PLA}\)为复合材料中PLA的质量分数
- 动态力学分析(DMA):Perkin Elmer DMA8000,单悬臂模式,频率1 Hz,位移0.05 mm,升温速率2℃/min(25-140℃);样品尺寸75×7×1.5 mm³,光栅角0°/90°,测定储能模量、损耗模量、tanδ。
-
膨胀测试:样品尺寸20×10×1.2 mm³(光栅角90°),真空干燥(4h)后完全浸泡于室温水中,336 h内追踪尺寸与质量,计算水含量(\(M_t\))与相对膨胀率(\(\beta_t\)):
\[M_{t}(\%)=\frac{W_{t}-W_{0}}{W_{0}} \cdot 100\]
(\(W_t\)为t时刻质量,\(W_0\)为干重)
\[\beta_{t}(\%)=\frac{I_{t}-I_{0}}{I_{0}} \cdot 100\](\(I_t\)为t时刻尺寸,\(I_0\)为初始干尺寸)
- 拉伸测试:ASTM D638-V型样条(73.03×19.06×1.2 mm),光栅角90°;样品分别浸泡于水2/24/48/72 h(或室温湿度168 h),Instron 5982试验机,5 kN载荷,十字头速度2 mm/min,10 mm引伸计测应变。
2.3 形状变形行为测试
2.3.1 双材料条与单材料参考条设计
打印双材料条(Bm)与单材料参考条(M),核心参数如表1所示,其中:
- 双材料条:活性层(L40生物复合材料,光栅角90°,水致驱动)+被动层(纯PLA,光栅角0°,低湿度膨胀);
- 水致+形状变形组合测试条(C-Bm):L40层(90°,水致活性)+纯PLA层(0°,热致活性,加热触发收缩);
- 单材料参考条(C-M):两层均为纯PLA(90°/0°),用于对比组合效应。
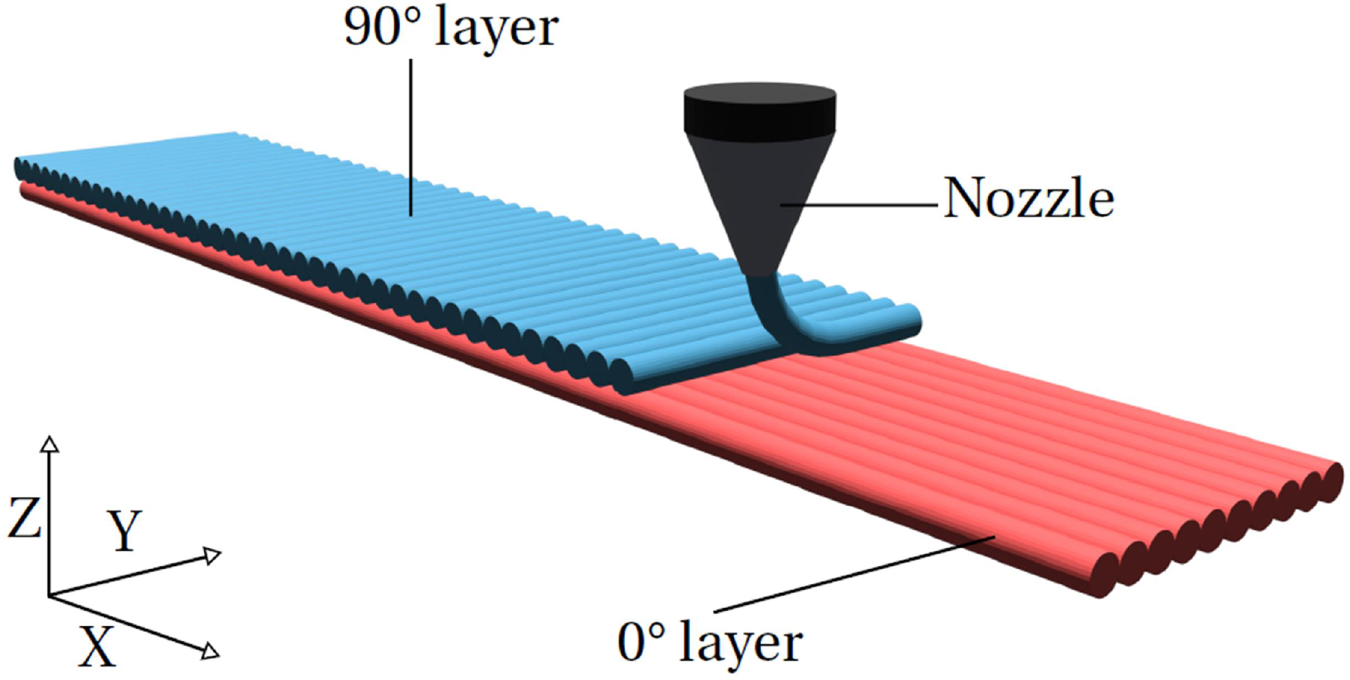
图1 3D打印样品用于评估形状变形行为的示意图:双材料条中,生物复合材料以90°光栅角打印(蓝色),纯PLA以0°光栅角打印;单材料条两层均为纯PLA
| 水致变形测试(Hydromorphic) | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| 条件 | 样品ID | 活性层(\(t_a\)) | 被动层(\(t_p\)) | 总厚度T(mm) | 比例\(m=t_p/t_a\) | ||||
| 厚度(mm) | 光栅角(°) | 材料 | 厚度(mm) | 光栅角(°) | 材料 | ||||
| 1 | Bm/0.8–1 | 0.4 | 90 | L40 | 0.4 | 0 | PLA | 0.8 | 1.00 |
| 2 | Bm/0.8–0.6 | 0.5 | 90 | L40 | 0.3 | 0 | PLA | 0.8 | 0.60 |
| 3 | Bm/0.8–0.3 | 0.6 | 90 | L40 | 0.2 | 0 | PLA | 0.8 | 0.33 |
| 4 | Bm/4–1 | 2.0 | 90 | L40 | 2.0 | 0 | PLA | 4.0 | 1.00 |
| 水致变形+形状变形测试(Hydromorphic + Shape-shifting) | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| 条件 | 样品ID | 水致活性层(\(t_1\)) | 热致活性层(\(t_2\)) | 总厚度T(mm) | 比例\(m=t_2/t_1\) | ||||
| 厚度(mm) | 光栅角(°) | 材料 | 厚度(mm) | 光栅角(°) | 材料 | ||||
| 5 | C-Bm/4–1 | 2.0 | 90 | L40 | 2.0 | 0 | PLA | 4.0 | 1.00 |
| 6 | C-Bm/4–0.6 | 2.5 | 90 | L40 | 1.5 | 0 | PLA | 4.0 | 0.60 |
| 7 | C-Bm/4–0.3 | 3.0 | 90 | L40 | 1.0 | 0 | PLA | 4.0 | 0.33 |
| 5r | C-M/4–1 | 2.0 | 90 | PLA* | 2.0 | 0 | PLA | 4.0 | 1.00 |
| 6r | C-M/4–0.6 | 2.5 | 90 | PLA* | 1.5 | 0 | PLA | 4.0 | 0.60 |
| 7r | C-M/4–0.3 | 3.0 | 90 | PLA* | 1.0 | 0 | PLA | 4.0 | 0.33 |
| 注:*单材料样品中该层为被动层 | |||||||||
2.3.2 具体测试方案
- 水致变形测试:样品(Bm/0.8–1~0.3)真空干燥(45℃/2h)后浸泡于室温水中,168 h内测定不同时间点的水含量(称重)与曲率(拍照);同时测试可逆性:样品室温湿度放置48 h后真空干燥(45℃/4h),测定曲率恢复情况。
-
水致+形状变形组合测试:样品(C-Bm/4–1~0.3及C-M参考条)真空干燥(45℃/2h)后浸泡于70℃水中,24 h内测定0.5 h、24 h的水含量与曲率;曲率通过ImageJ软件结合公式计算:
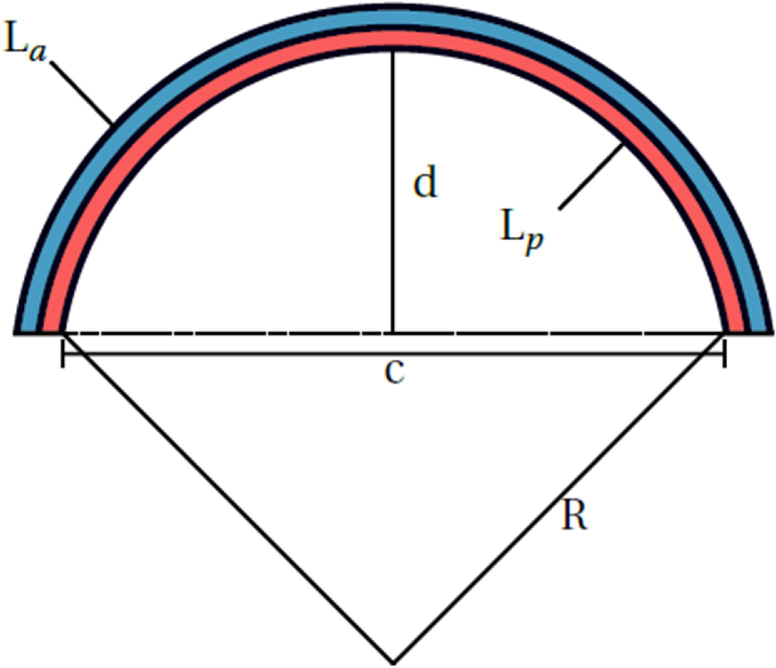 图3 曲率半径(R)与层长度测定示意图:通过ImageJ测量曲率高度(d)、长度(c)及活性/被动层长度(\(L_a\)、\(L_p\))\[\Delta K=\frac{1}{R}=\frac{8 d}{c^{2}+4 d^{2}}\]
(\(\Delta K\)为曲率,R为曲率半径)
-
模型对比:将水致变形实验曲率与修正Timoshenko双金属片模型预测值对比,模型公式:
\[\Delta K=\frac{\Delta \beta \Delta C f(m, n)}{t}\] \[f(m, n)=\frac{6(1+m)^{2}}{3(1+m)^{2}+(1+m n)\left(m^{2}+\frac{1}{m n}\right)}\] \[m=\frac{t_{p}}{t_{a}}, \quad n=\frac{E_{p}}{E_{a}}\]
注:\(\Delta \beta\)为活性/被动层湿度膨胀系数差,\(\Delta C\)为干湿态水含量差,t为总厚度,m为被动/活性层厚度比,n为被动/活性层杨氏模量比(PLA的\(E_p=3.3\) GPa)
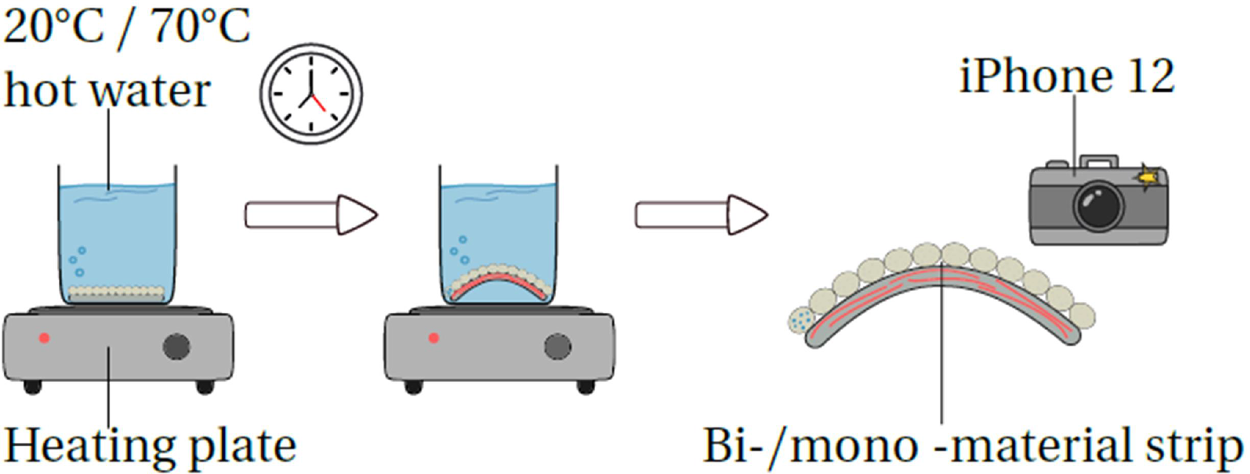
图2 形状变形测试实验装置:水致变形测试中双材料条浸泡于20℃水中;水致+形状变形测试中双材料/单材料条浸泡于70℃水中(加热板控温,iPhone 12拍照记录)
2.4 关键材料表征结果(部分)
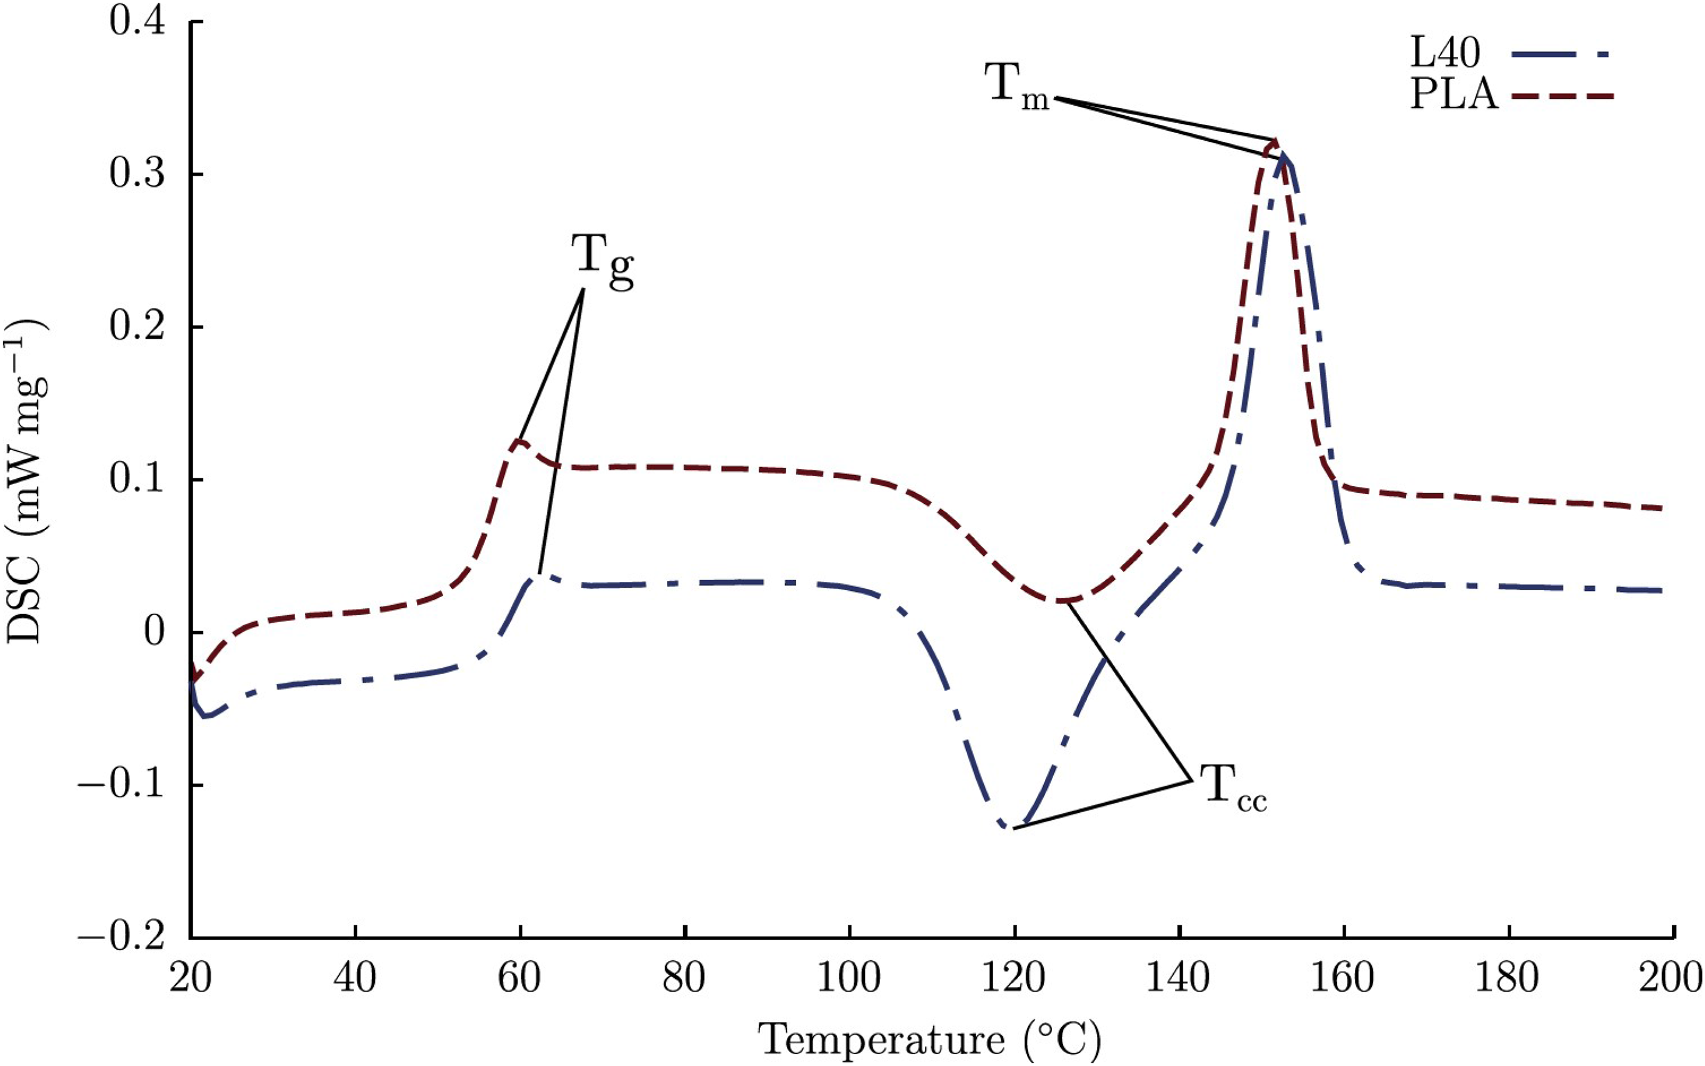
图4 纯PLA与40 wt%莱赛尔生物复合材料(L40)的DSC热分析图:\(T_g\)为玻璃化转变温度,\(T_{cc}\)为冷结晶温度,\(T_m\)为熔融温度
| 样品 | \(T_g\)(℃) | \(T_{cc}\)(℃) | \(\Delta H_{cc}\)(J/g) | \(\Delta H_m\)(J/g) | \(T_m\)(℃) | \(X_c\)(%) |
|---|---|---|---|---|---|---|
| 纯PLA | 59.9 | 125.6 | -4.644 | 11.28 | 151.3 | 7.16 |
| L40 | 62.5 | 119.7 | -14.71 | 15.56 | 152.8 | 1.51 |
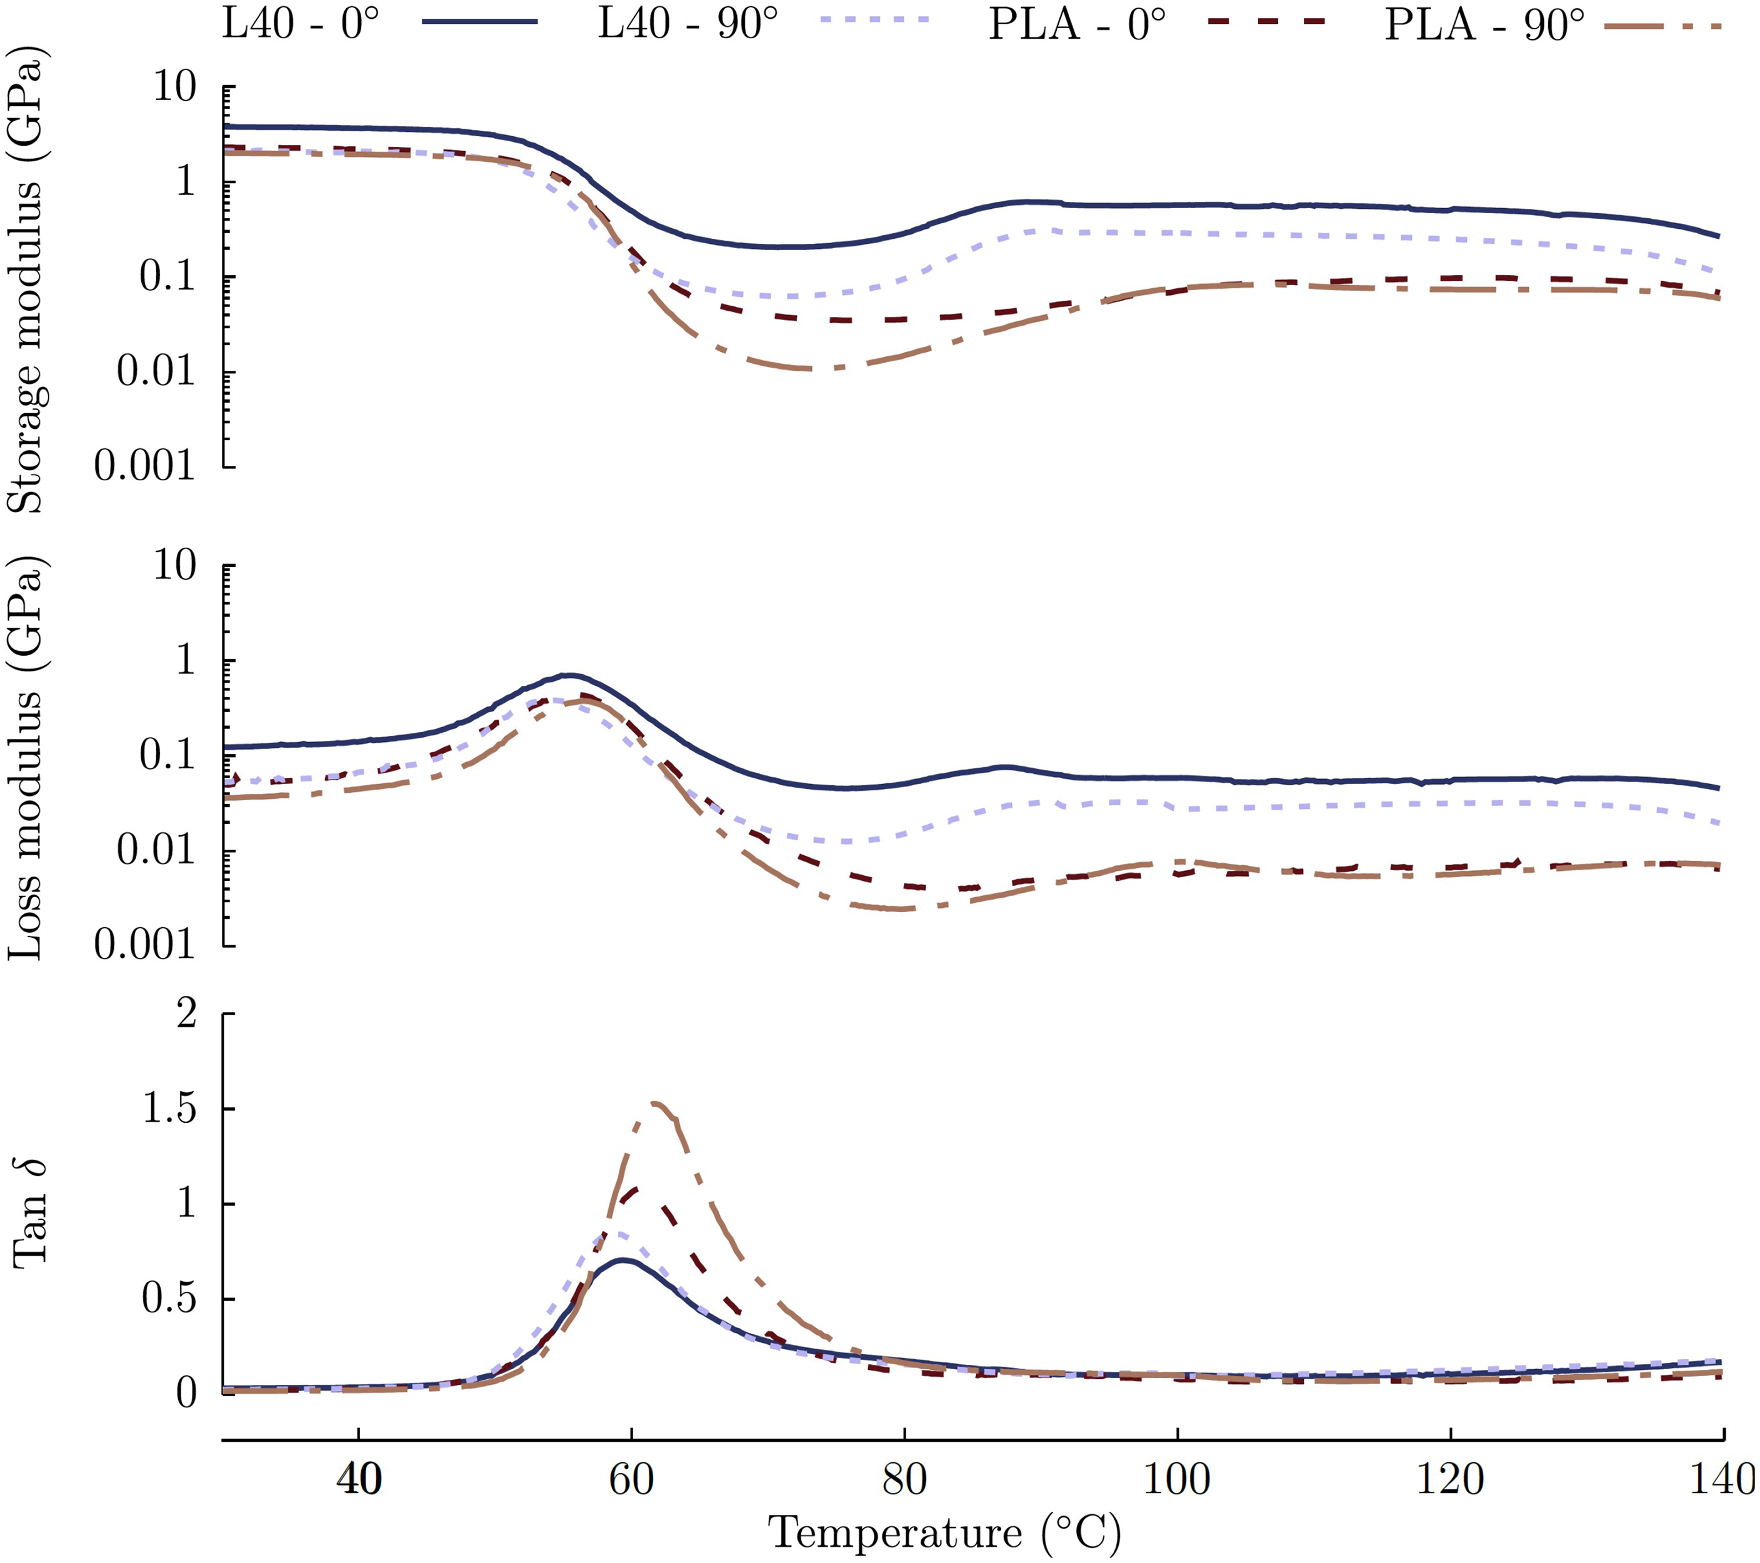
图5 莱赛尔纤维(L40)与光栅角对储能模量、损耗模量及tanδ的影响:紫色实线/虚线为0°/90°光栅角的L40;棕色虚线/点虚线为0°/90°光栅角的纯PLA
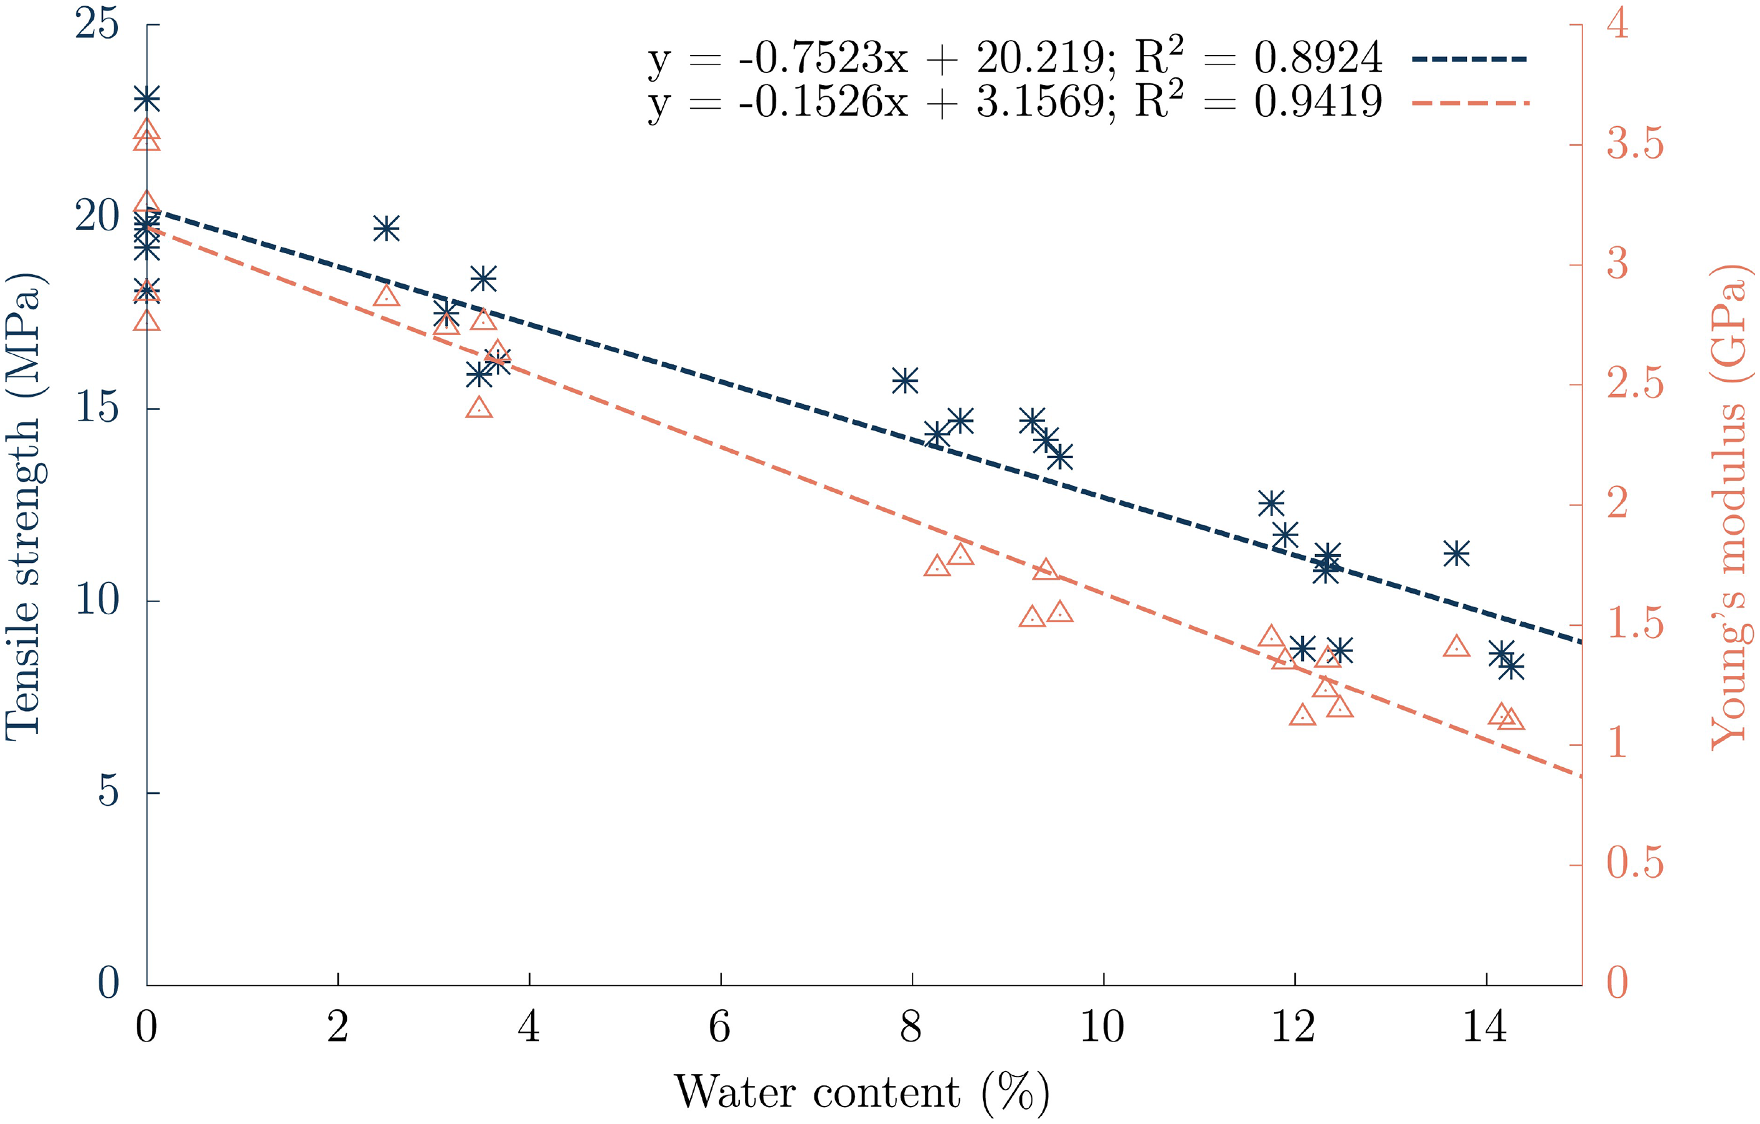
图6 水含量对90°光栅角3D打印生物复合材料的拉伸强度(蓝色星号+虚线)与杨氏模量(橙色三角形+点虚线)的影响:拟合线分别为\(y=-0.7523x+20.219\)(\(R^2=0.8924\))、\(y=-0.1526x+3.1569\)(\(R^2=0.9419\))
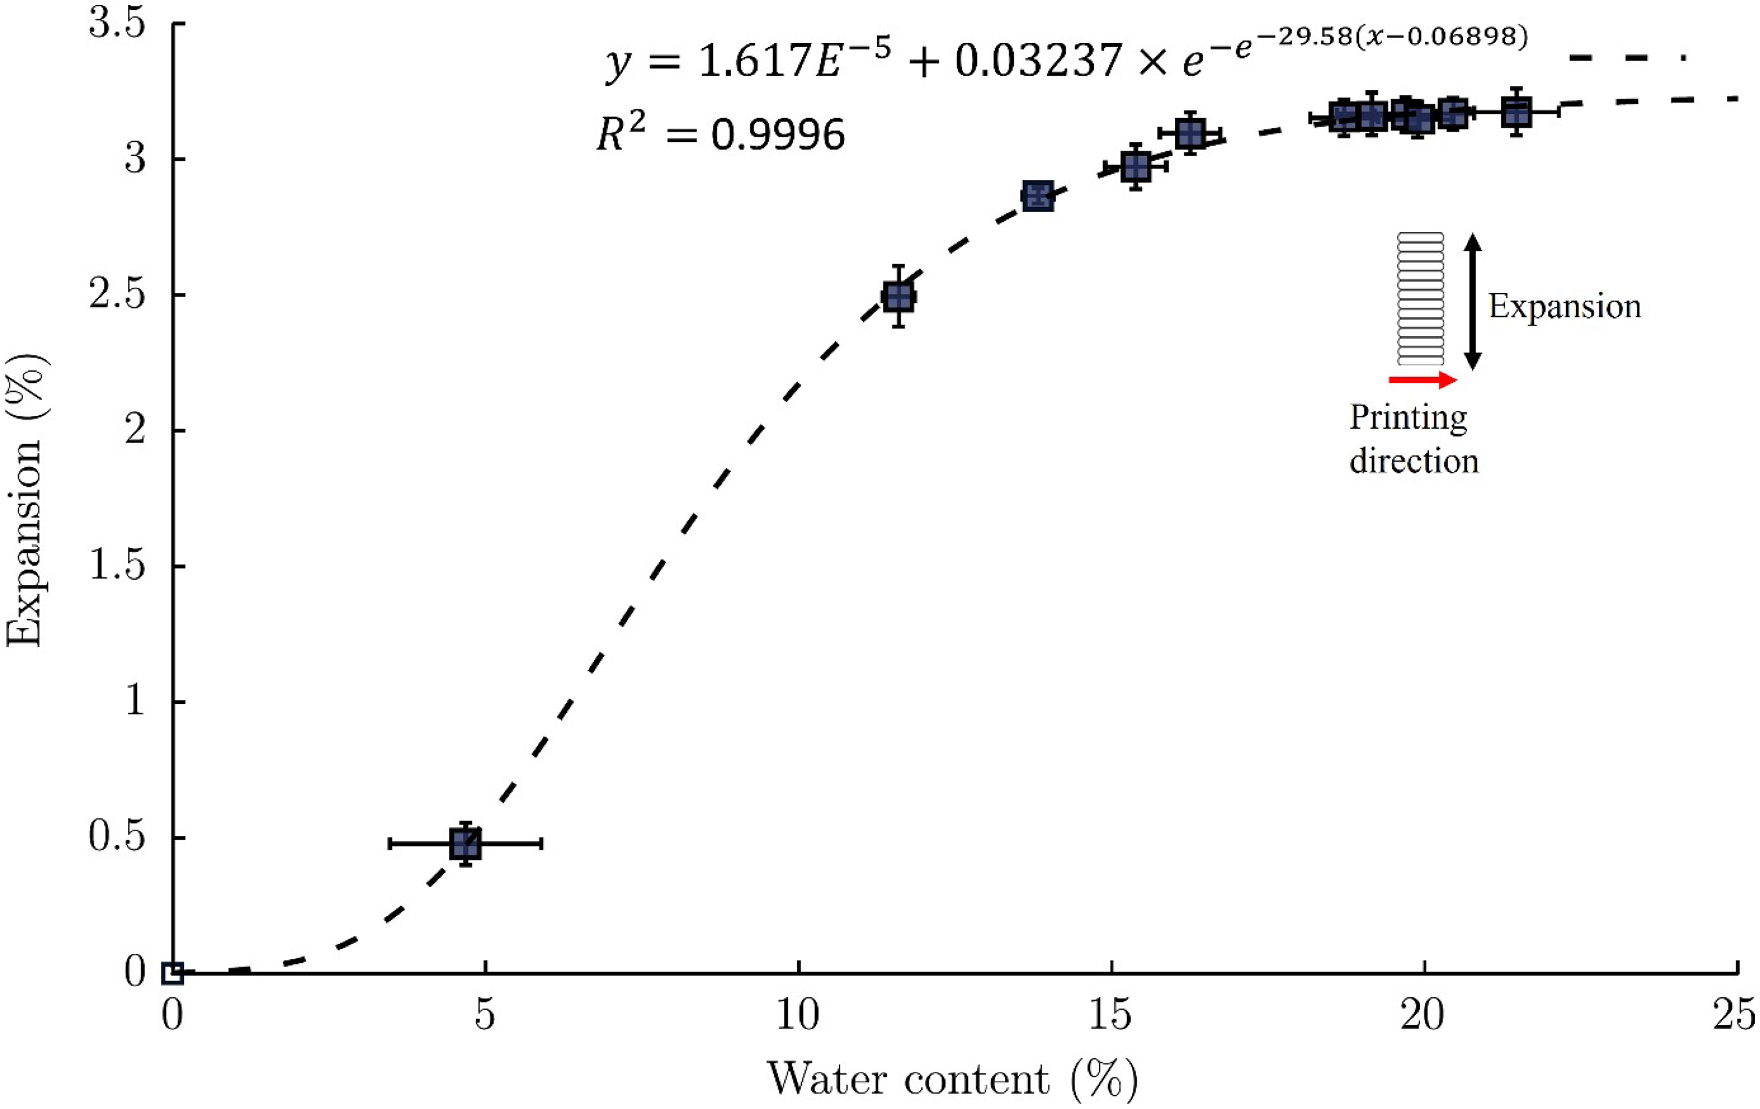
图7 水含量对生物复合材料(垂直于打印方向)水致膨胀率的影响:膨胀率随水含量增加呈S型曲线(Gompertz模型),\(R^2=0.9996\),最大膨胀率3.17±0.1%(水含量21.5±0.7%)
2.5 关键形状变形结果(部分)
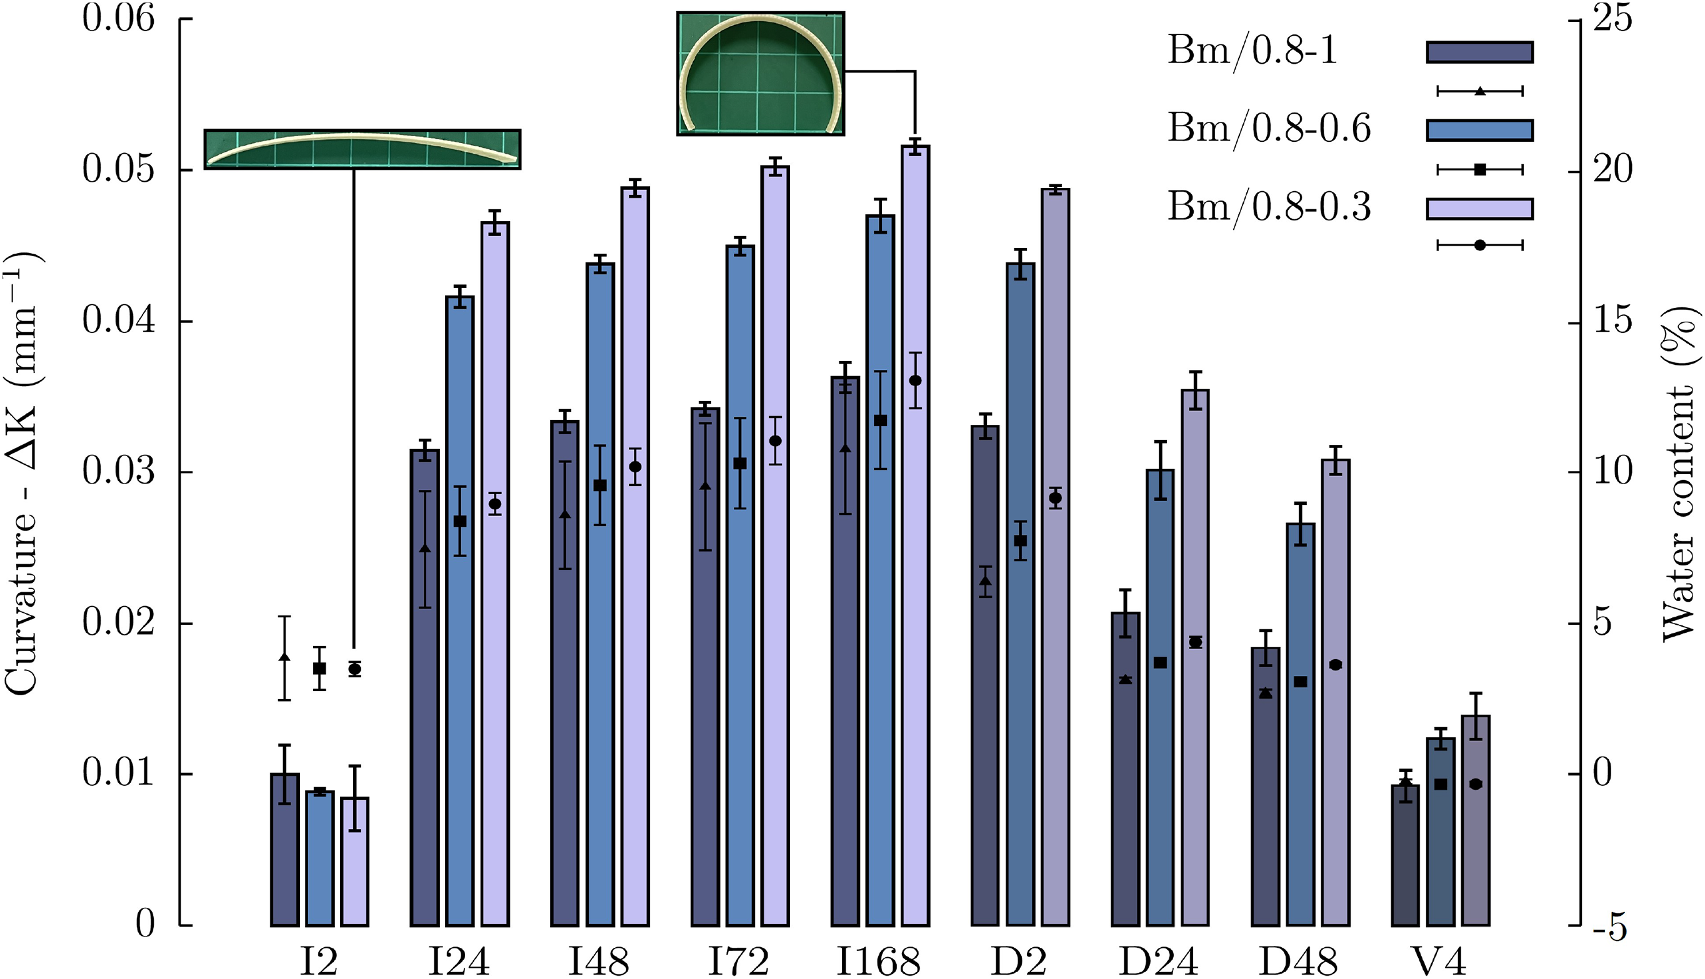
图8 不同被动/活性层比例(1.0~0.33)的双材料条(0.8 mm厚)在不同浸泡/干燥时间的平均曲率(柱状图)与水含量(符号):真空干燥4h(V4)后水含量回归0%,但所有条件均残留曲率;顶部为Bm/0.8–0.3样品浸泡2h、168h后的照片(背景网格1×1 cm)
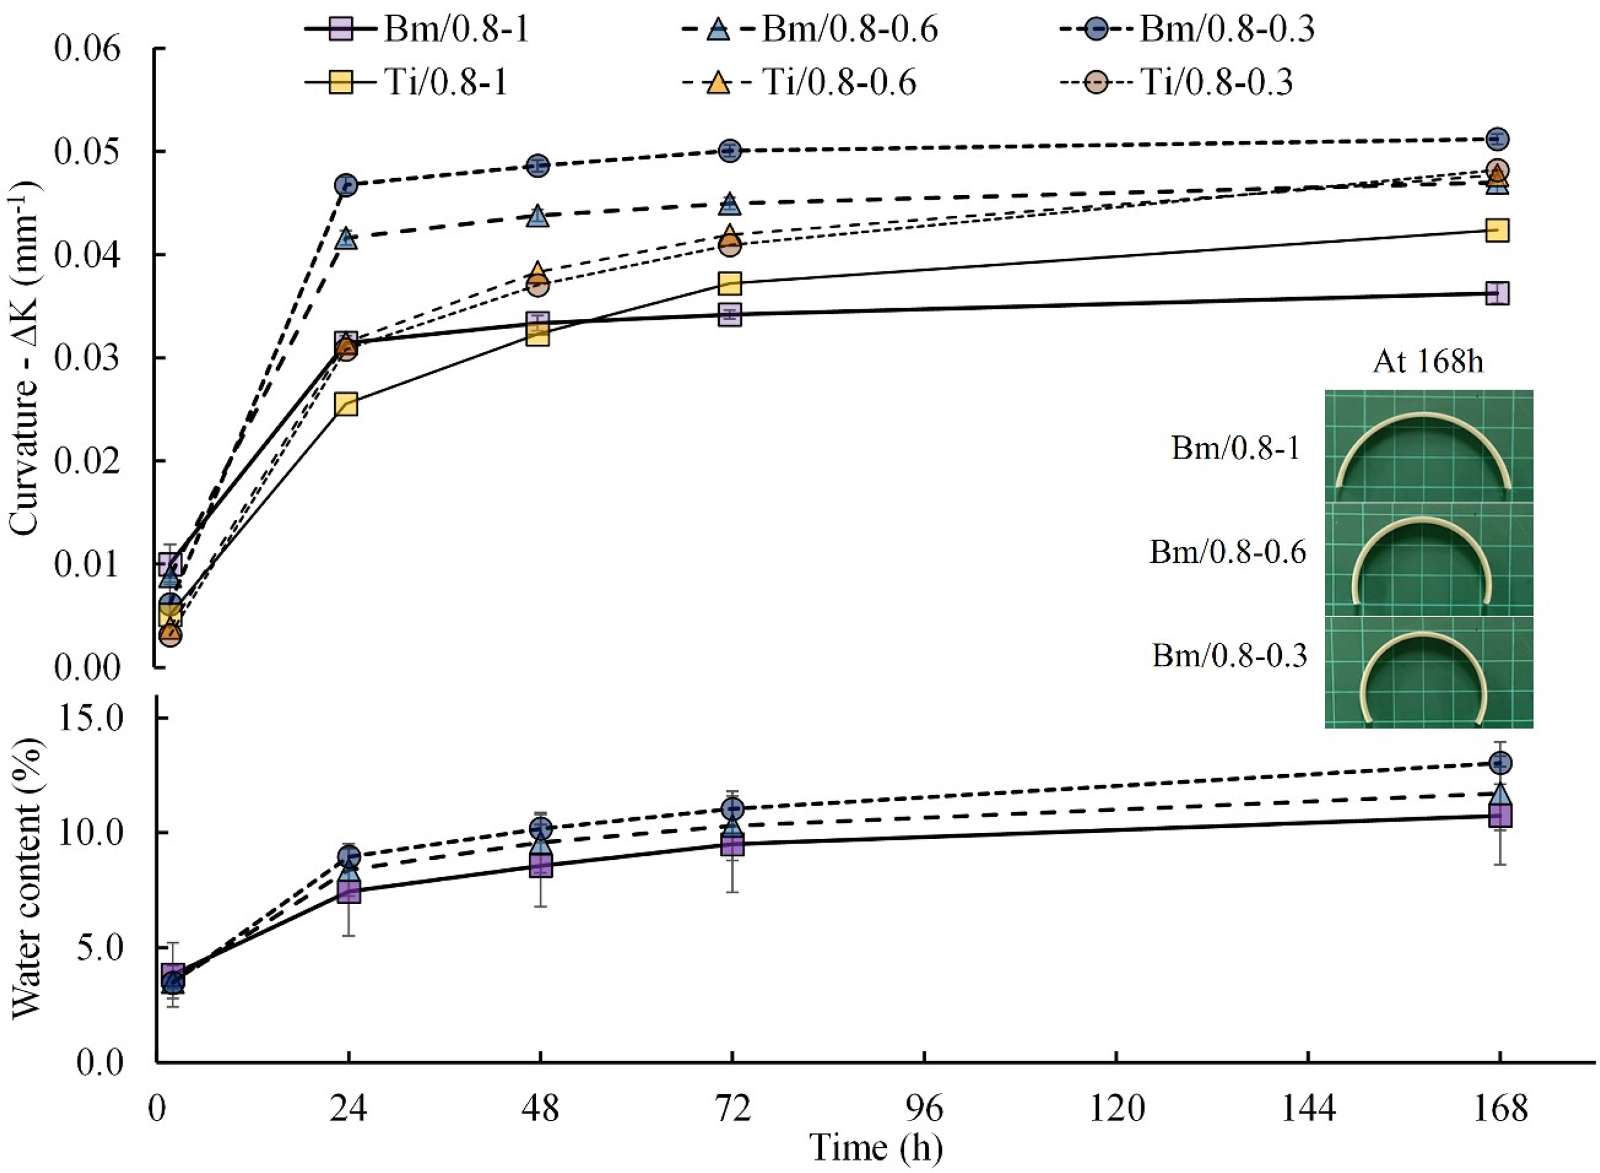
图9 水致变形测试(条件1~3)的实验曲率(Bm/0.8–1~0.3)与修正Timoshenko模型预测曲率(Ti/0.8–1~0.3)对比:模型低估曲率,168h时Bm/0.8–0.3实验曲率最高
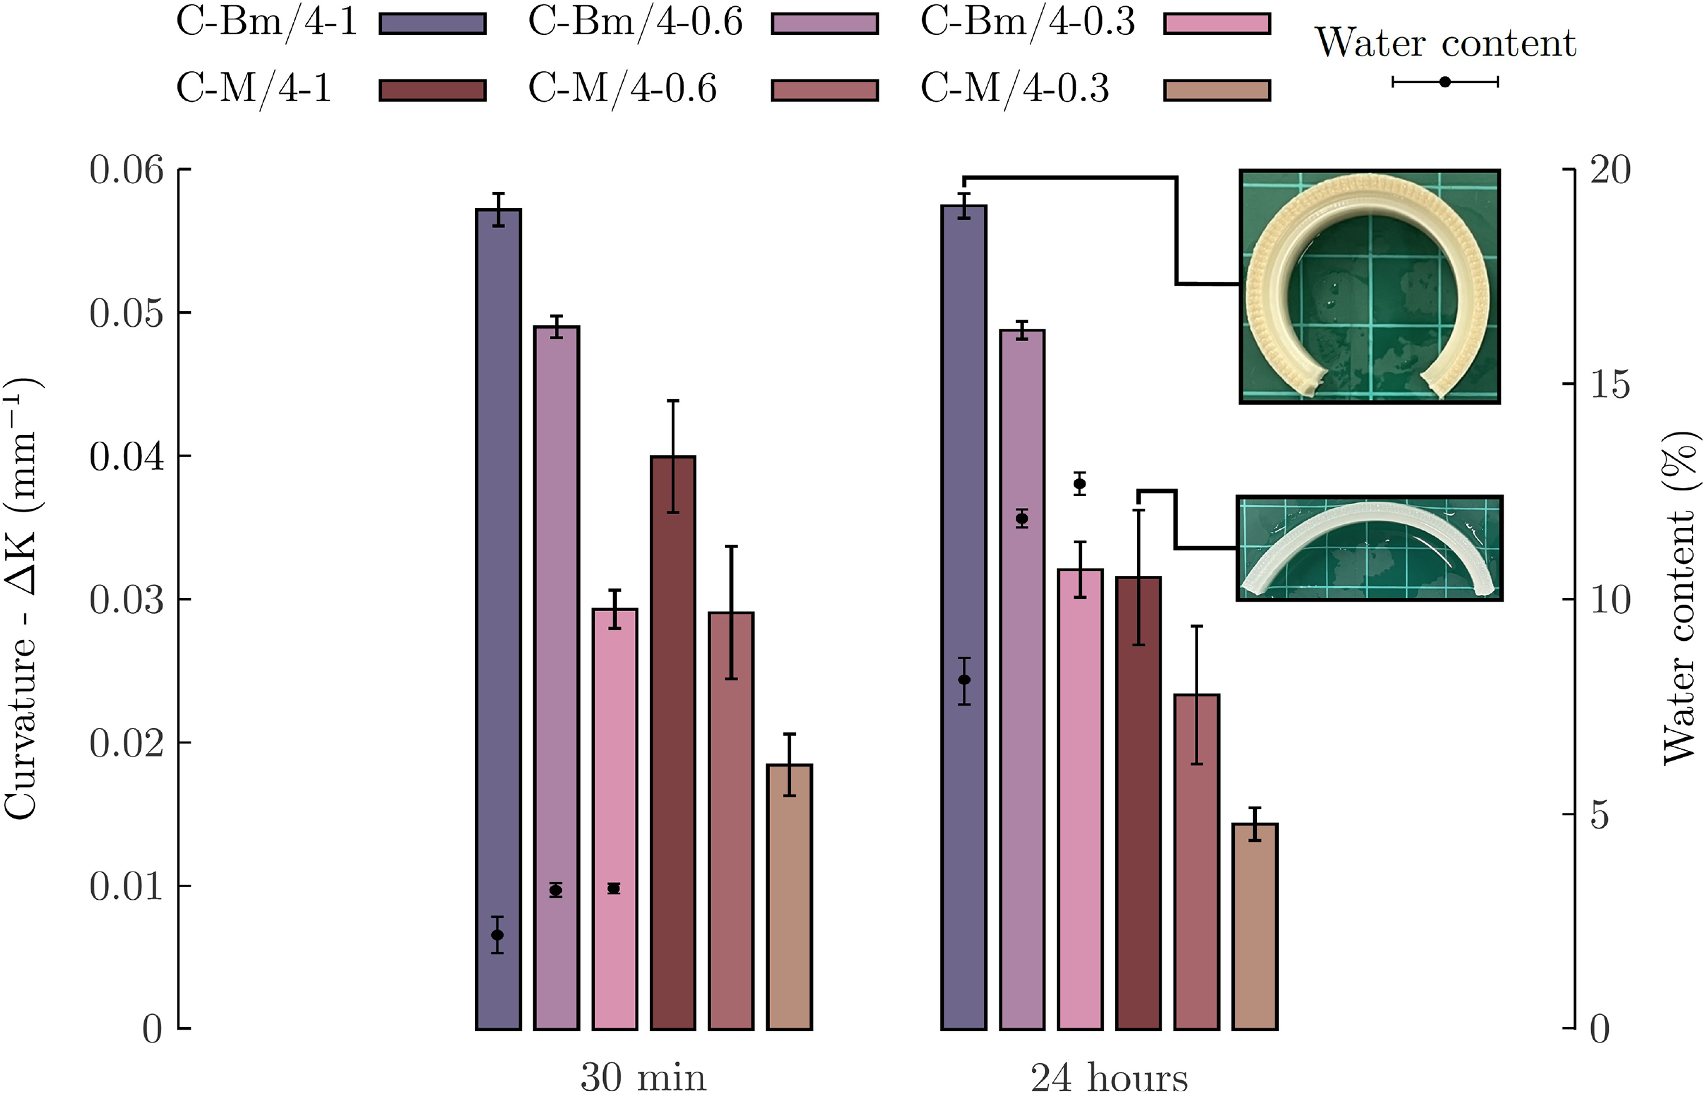
图10 双材料条(C-Bm/4–1~0.3)与单材料参考条(C-M/4–1~0.3)浸泡于70℃水中0.5h、24h的平均曲率(柱状图)与水含量(符号):C-Bm/4–1在24h达到最大曲率0.057±0.001 mm⁻¹,比参考条高82.3%;顶部为C-Bm/4–1与C-M/4–1浸泡24h后的照片(背景网格1×1 cm)
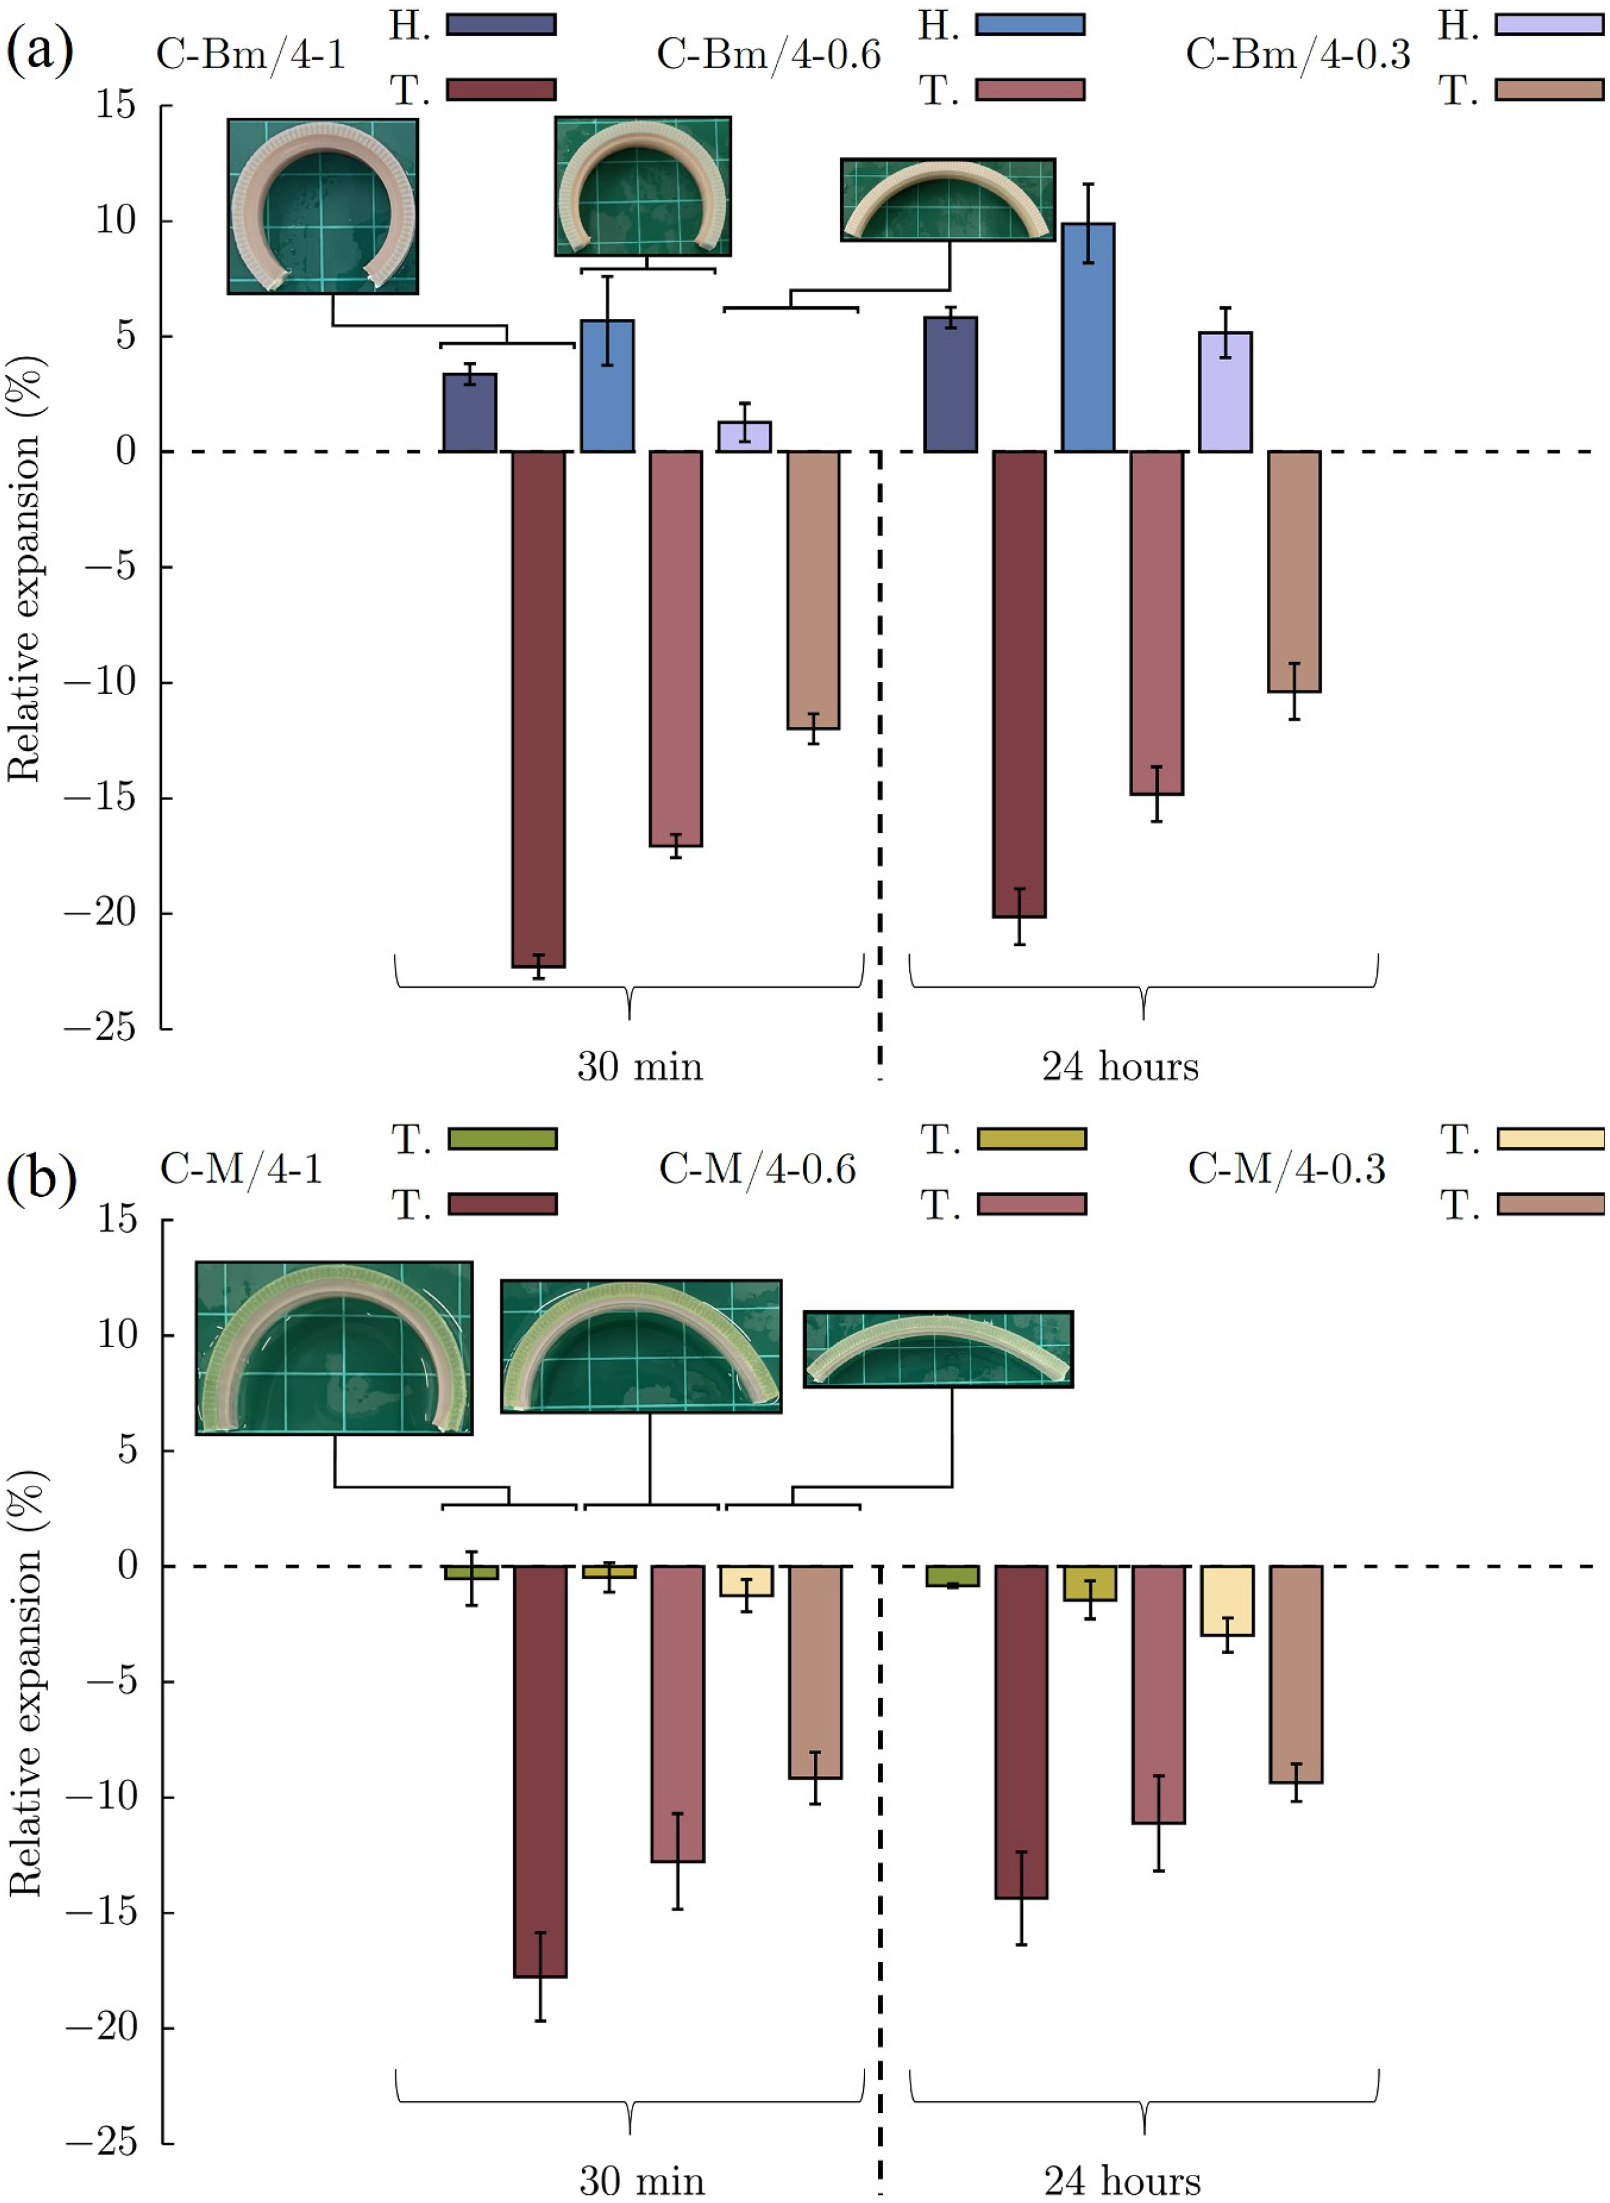
图11 双材料条(a)与单材料参考条(b)的活性/被动层平均相对膨胀率(三次重复):双材料条中90°L40层(蓝色柱)膨胀随时间增加,0°PLA层(红色柱)收缩随时间降低;单材料条中90°/0°PLA层(绿色/红色柱)均收缩
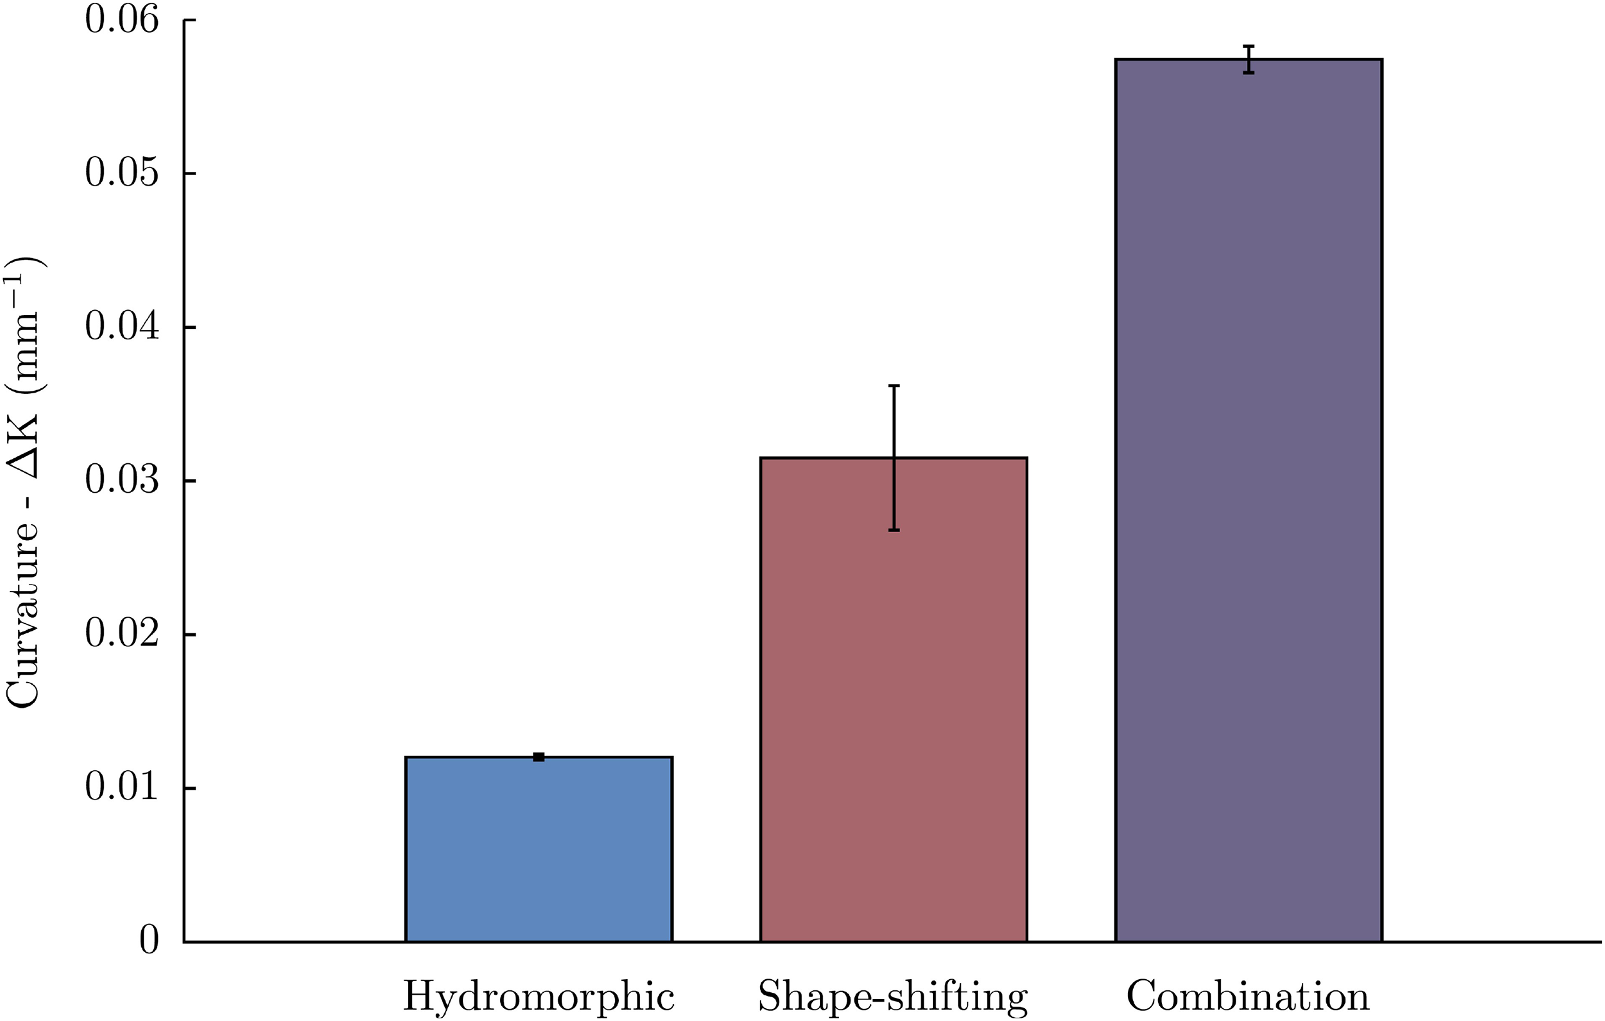
图12 4 mm厚样品的三种驱动机制曲率对比:水致变形(Bm/4–1,20℃水浸泡168h,0.0120±0.0002 mm⁻¹)、形状变形(C-M/4–1,70℃水浸泡24h)、组合效应(C-Bm/4–1,0.057±0.001 mm⁻¹);组合效应曲率是水致变形的4.77倍、形状变形的1.82倍